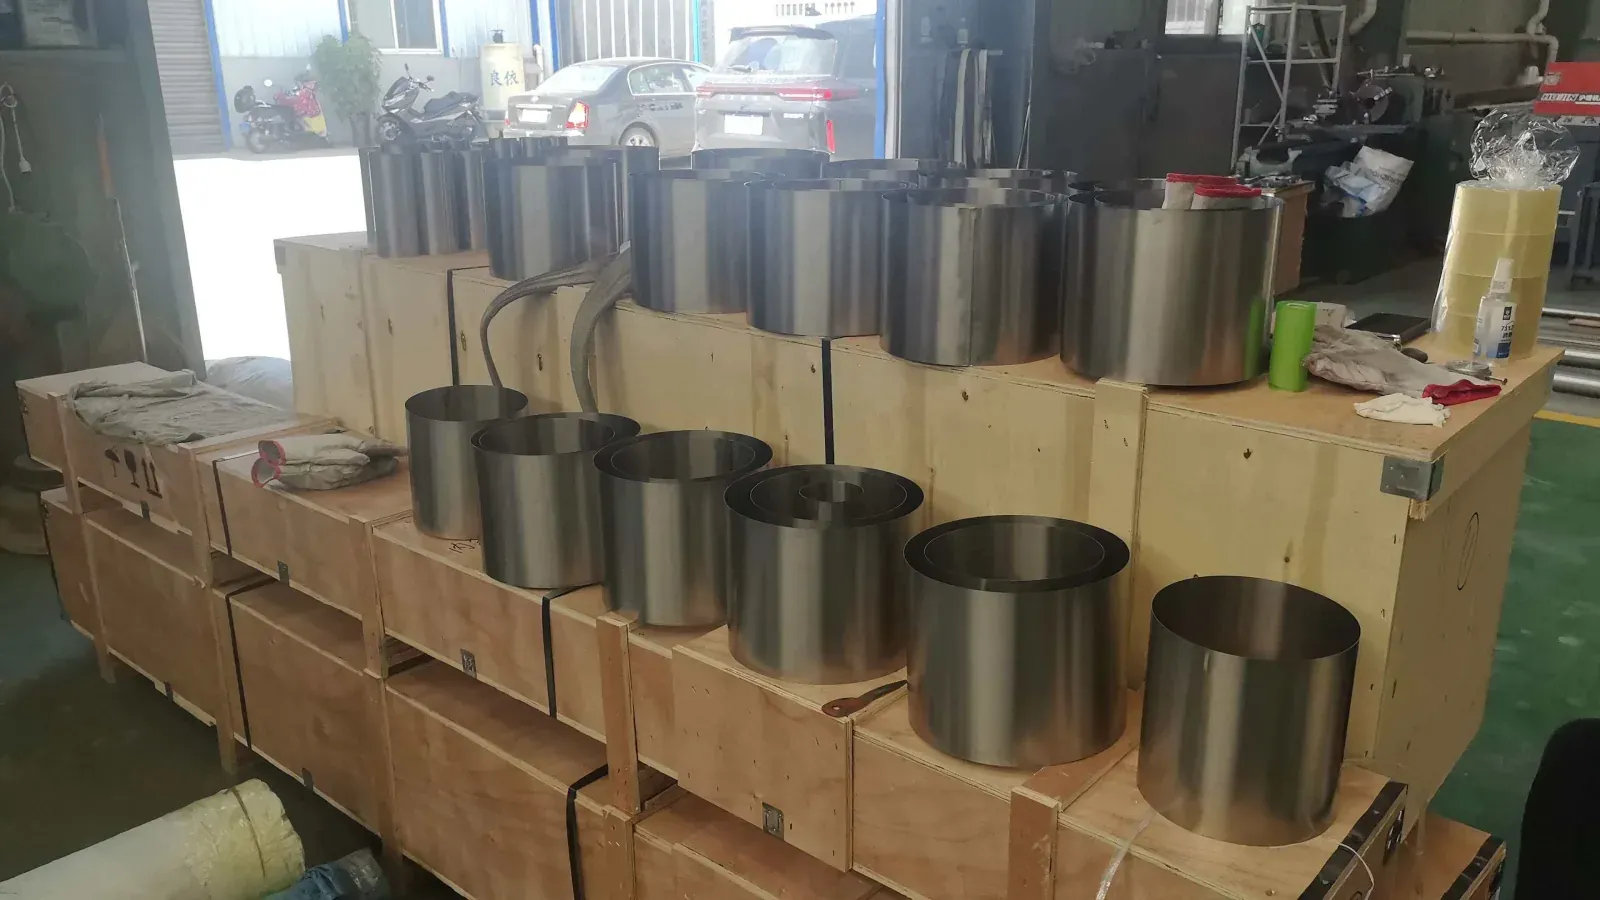
Статья открытого доступа в выпуске Journal of Materials Research and Technology, обозначенном «July–August 2026», описывает двухступенчатую термообработку горячеформованных колец Ti65. За готовой геометрией скрывается проблема: локальная последовательная деформация может оставить высокую запасённую энергию снаружи и низкую внутри одной стенки.
Обычный одноступенчатый отжиг не устранил дисбаланс. Предложены предварительная выдержка при 650°C и затем отжиг при 990°C в области α + β. Промежуточная стадия расходовала энергию там, где её много, и создавала условия зарождения там, где её мало, синхронизируя последующую рекристаллизацию.
Результат — не только лучший средний показатель. Градиент твёрдости по толщине после обычного отжига был практически устранён, а содержание первичной альфа-фазы стало более постоянным. Для покупателя вопрос меняется с «выполнен ли цикл?» на «вошли ли все критические зоны в цикл с совместимым энергетическим состоянием?».
Горячее формование оставляет память процесса в стенке
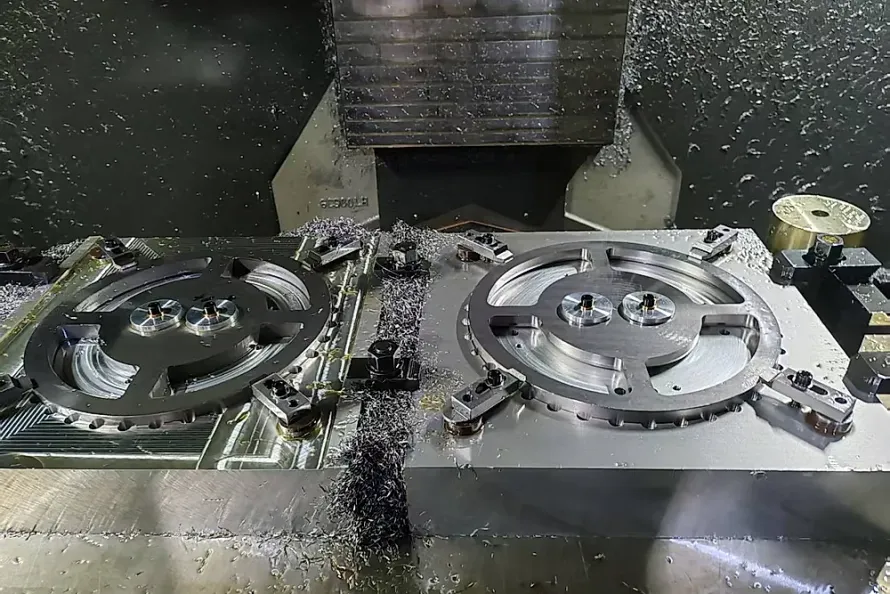
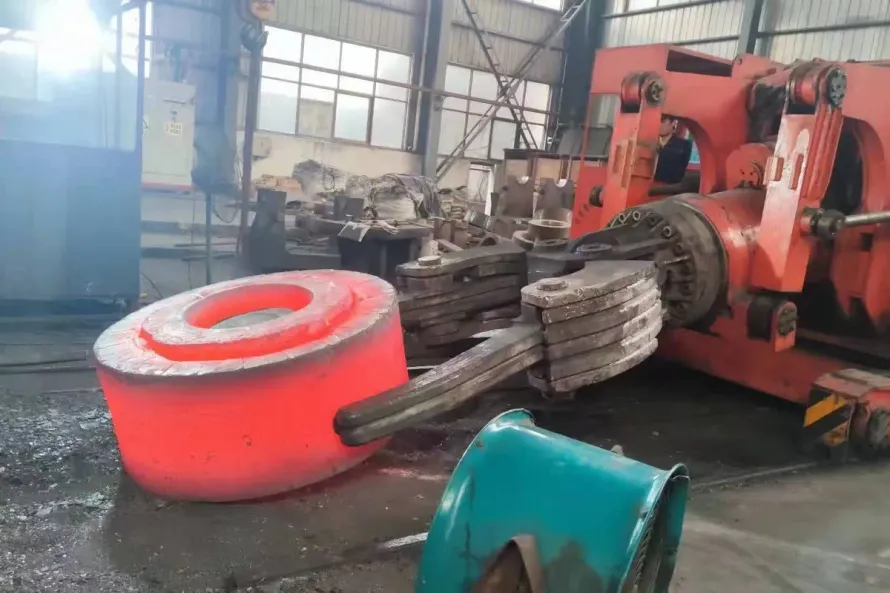
Горячее ротационное формование позволяет получать тонкие кольца с фланцами и переменным сечением близко к конечной форме. Его преимущество — локальная непрерывная деформация. Вместе с низкой теплопроводностью и высоким сопротивлением титана она создаёт неоднородные поля температуры, напряжений и деформации.
Эти поля превращаются в запасённую энергию. Внутренняя и наружная зоны имели разную кинетику рекристаллизации. Равномерная температура печи не гарантирует одинаковую реакцию материала.
Выдержка при 650°C выполняла две роли. В зоне высокой энергии начиналась частичная рекристаллизация и образование равноосных зёрен, расходовавшие энергию и ограничивавшие аномальный рост. В зоне низкой энергии возникали дислокационные ячейки и силицидные выделения — центры зарождения при последующем отжиге 990°C (статья открытого доступа).
Отраслевой механизм: термообработка реагирует на историю деформации, а не только на программу. Внутренняя стенка, наружная, фланец и переход могут вести себя как разные исходные материалы при общей плавке.
Единый сертификат может скрывать неоднородное кольцо
В статье Ti65 описан как жаропрочный около-α сплав для 600–650°C в двигателях. Представлены микроструктура и микротвёрдость, но не допуски детали, усталость, ползучесть, dwell или лётное одобрение.
Химия и график печи относятся к партии, а сложное кольцо пространственно. Одна проба или поверхностная твёрдость может пропустить наименее представительную зону. Риск — схлопывание выборки: множество положений сжато в одно число.
Пятизонная карта однородности кольца
| Зона | Вопрос покупателя | Доказательства |
|---|---|---|
| Формование | Где сильнее различались деформация, температура и охлаждение? | Карта процесса, геометрия, проходы, контакт и тепловой журнал |
| Предобработка | Какие зоны первыми восстанавливаются, рекристаллизуются или выделяют фазы? | Микроскопия и твёрдость по месту, время и температура |
| Финальный отжиг | Синхронизировал ли α + β этап градиент? | Однородность печи, карта сечения, первичная α и зерно |
| Свойства | Согласованы ли твёрдость и свойства в критических местах? | Траверса по стенке/окружности, ориентация и пределы |
| Выпуск и изменение | Какое изменение требует новой карты? | Одобренная база, отклонения, изменения оснастки/процесса, NDT и выпуск |
Что могут использовать покупатели и изготовители
Покупателям титановых поковок и колец следует согласовать критические зоны до утверждения плана, связав знание процесса с металлографией, твёрдостью, НК и местами вырезки образцов.
Температуры 650°C и 990°C относятся к исследованному Ti65, а не являются универсальным рецептом. Переносимая идея — выровнять готовность к превращению перед финальным отжигом. При термообработке титана калибровка печи необходима, но недостаточна: профиль, диаметр, проходы или время переноса могут изменить энергетическую карту.
Сдержанный вывод: маршрут убедительно уменьшил неоднородность исследованного кольца. Общее правило для покупателя — единый журнал термообработки не доказывает однородное кольцо. Выпуск должен пространственно следовать памяти процесса.
Отраслевые вопросы
Что показало исследование колец Ti65 2026 года?
Предобработка 650°C и последующий α + β отжиг 990°C синхронизировали эволюцию и практически устранили заявленный градиент твёрдости по стенке.
Почему обычного отжига было недостаточно?
Стенка начинала с разных уровней запасённой энергии и потому с разной кинетикой рекристаллизации.
Квалифицирует ли исследование кольцо Ti65 для двигателя?
Нет. Это микроструктура и микротвёрдость, а не данные детали, усталость, ползучесть, dwell или лётный выпуск.
Что должен запросить покупатель кольца?
Карту формования, структуру и твёрдость по месту, НК или механику критических зон и правила повторной квалификации при изменениях.