Шероховатая заготовка из титанового материала показана для пояснения формы; это не образец Ti-2Al-3Fe из исследования.
Согласно исследованию MDPI, опубликованному 22 сентября 2026 года, холоднопрессованная заготовка из Ti-2Al-3Fe после четырёх циклов между 850 °C и 950 °C достигла конечной плотности, сходной с двумя маршрутами тёплого прессования с нагревом и выдержкой. По сравнению с маршрутом выдержки при 900 °C опубликованные средние значения изменились в разных направлениях: предел текучести и твёрдость были немного выше, а деформация и временное сопротивление — немного ниже. Проверка статистической значимости этих различий между маршрутами в статье не указана.
- Результат по плотности: при разной исходной плотности прессовок остаточная пористость после трёх маршрутов составляла около 6,3 ± 0,5 %.
- Механический результат: для циклического маршрута сообщаются средний предел текучести 742 ± 16 МПа и деформация 1,3 ± 0,1 %, а для выдержки при 900 °C — 730 ± 17 МПа и 1,6 ± 0,3 %.
- Граница решения: результат обосновывает более крупное испытание по разработке процесса, но не вывод о производстве, квалификации, поставках или стоимости.
Новый результат сравнивает маршруты, а не подтверждает цену
Исследователи готовили 100-граммовые партии смеси элементарных порошков, перемешивали их 30 минут при 60 об/мин и прессовали при 600 МПа цилиндрические заготовки диаметром около 40 мм и высотой около 20 мм. Два сравнительных маршрута включали тёплое прессование при 200 °C и последующую пятиминутную выдержку при 800 °C либо 900 °C. В циклическом маршруте применялось холодное прессование при 25 °C, затем четыре цикла индукционного нагрева между 850 °C и 950 °C с пересечением расчётной температуры бета-превращения сплава 886 °C.
Такая схема проверяет, может ли циклирование компенсировать более низкую исходную плотность прессовки. Она не отделяет влияние режима спекания от условий формования, поскольку температура прессования и тепловой маршрут менялись одновременно.
Циклирование компенсировало более низкую исходную плотность прессовки
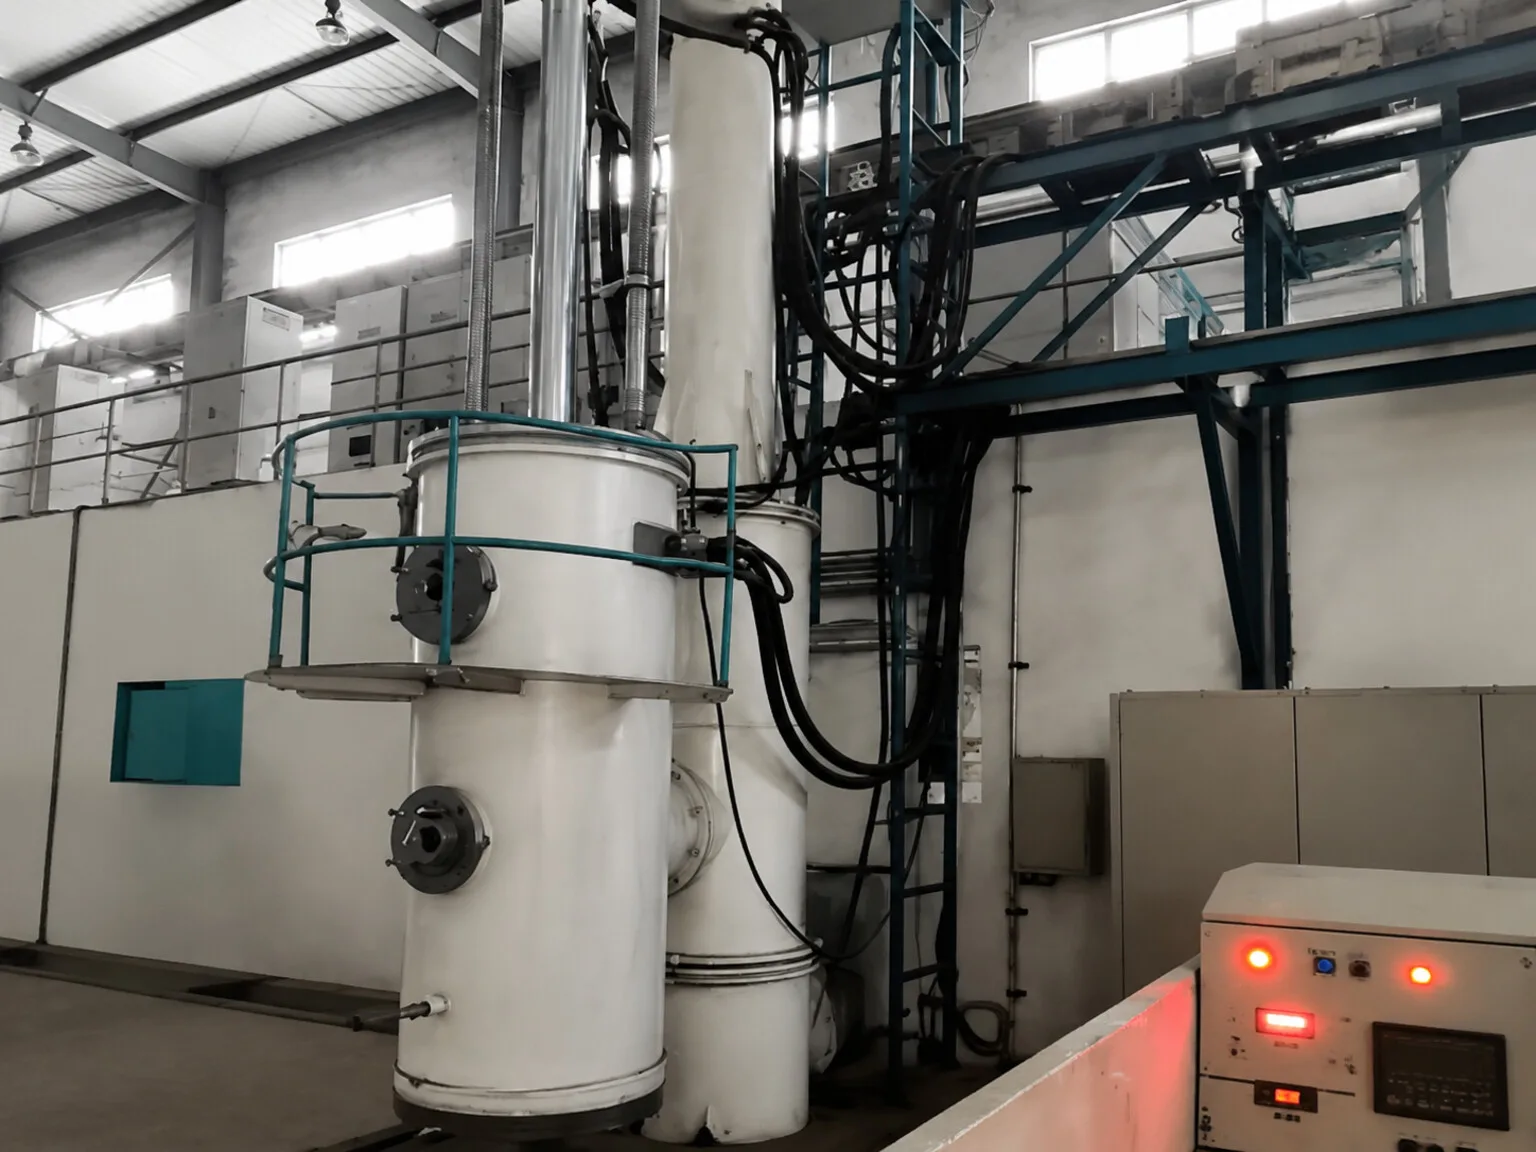
Общее термическое оборудование показано для пояснения стадии спекания; это не установка из исследования.
Циклические образцы начинали с менее плотного холоднопрессованного состояния, однако после трёх маршрутов конечная плотность оказалась сходной. В статье указана остаточная пористость около 6,3 ± 0,5 %. Для циклического маршрута изменение плотности составило 9,8 %, а уплотнение — 58,9 %; эти большие изменения обусловлены более низкой исходной точкой и не означают более высокой конечной плотности.
Практический вывод уже: для такой геометрии заготовки и этой индукционной установки циклирование через температуру бета-превращения достаточно компенсировало меньшую плотность прессовки, чтобы выйти в тот же диапазон конечной плотности. Это ограниченное основание для более крупного испытания по развитию маршрута.
Опубликованные средние механические значения изменились в разных направлениях
По сравнению с пятиминутной выдержкой при 900 °C для четырёх циклов указаны предел текучести 742 ± 16 МПа против 730 ± 17 МПа и твёрдость 877 ± 3 Н/мм² против 831 ± 4 Н/мм². Для деформации и временного сопротивления соотношение обратное: 1,3 ± 0,1 % против 1,6 ± 0,3 % и 784 ± 28 МПа против 799 ± 4 МПа.
В статье не сообщается, были ли эти различия между маршрутами статистически значимыми. Поэтому корректно говорить о разнонаправленных средних значениях, а не о доказанном механическом преимуществе. При отборе маршрута следует совместно учитывать прочность, твёрдость и деформацию, а не выбирать только более высокий средний предел текучести, скрывая меньшее среднее удлинение.
Остаточные поры остаются ключевыми для результата
В статье сообщается об однородном распределении пор, а ограниченная пластическая деформация связывается прежде всего с остаточными порами. В механических испытаниях использовалось не менее трёх образцов для испытания на растяжение гантелеобразной формы.
Для маршрута с четырьмя циклами анализ EDS показал полное растворение порошковых частиц легирующих элементов и полную химическую гомогенизацию. В статье также указано, что содержание кислорода влияет на механическую реакцию, поскольку кислород упрочняет и охрупчивает титан; однако измерения кислорода в готовом материале по каждому маршруту не приведены.
В следующем испытании в записи сравнения следует сохранять условия прессования, плотность прессовки, тепловой цикл, конечную пористость, химический состав, содержание кислорода в готовом материале и все четыре механических показателя. Это правило, вытекающее из конкретного исследования, не позволяет приписать тепловому циклу результат, зависящий также от исходной заготовки или состава, или потерять деформируемость при учёте одной прочности.
Что меняет исследование, а что остаётся за его пределами
Публикация добавляет измеренные лабораторные данные о циклическом индукционном спекании системы Ti-2Al-3Fe. Она показывает достижение сходной конечной плотности из состояния с меньшей плотностью прессовки, сообщает полную химическую гомогенизацию для циклического маршрута и приводит разнонаправленные средние механические значения по сравнению с выдержкой при 900 °C.
Прежде чем этот маршрут можно будет использовать как основание для допуска детали к выпуску или для выводов о закупках, потребуются данные о температурной однородности и повторяемости в масштабе детали, подтверждённом выходе годной продукции и квалификации, а также коммерческий расчёт затрат. Зависящие от применения свойства, включая усталость и коррозию, в исследование также не входили.
Источники
- Bolzoni et al., «On the Processing of a Powder Metallurgy Low-Cost Ti Alloy via Different Induction Sintering Strategies», Journal of Manufacturing and Materials Processing, электронная публикация 22 сентября 2026 года; дата обращения: 24 сентября 2026 года.