Type something to search...
Новое исследование Ti6Al4V делает давление среды параметром сварки
  • By Jason/ On 10 Aug, 2026

Новое исследование Ti6Al4V делает давление среды параметром сварки

Работа от 7 августа 2026 года (2026-08-07) показывает, что давление перестраивает механизм лазерной сварки Ti6Al4V с присадочной проволокой. В диапазоне 5 kPa–700 kPa непрерывность снизилась примерно на 70%, пока изменение геометрии не восстановило жидкий мост (статья).

Практический вывод не в копировании лабораторного зазора. Давление относится к квалифицированному процессу. Режим при атмосферном давлении нельзя переносить, сохранив только мощность и скорость.
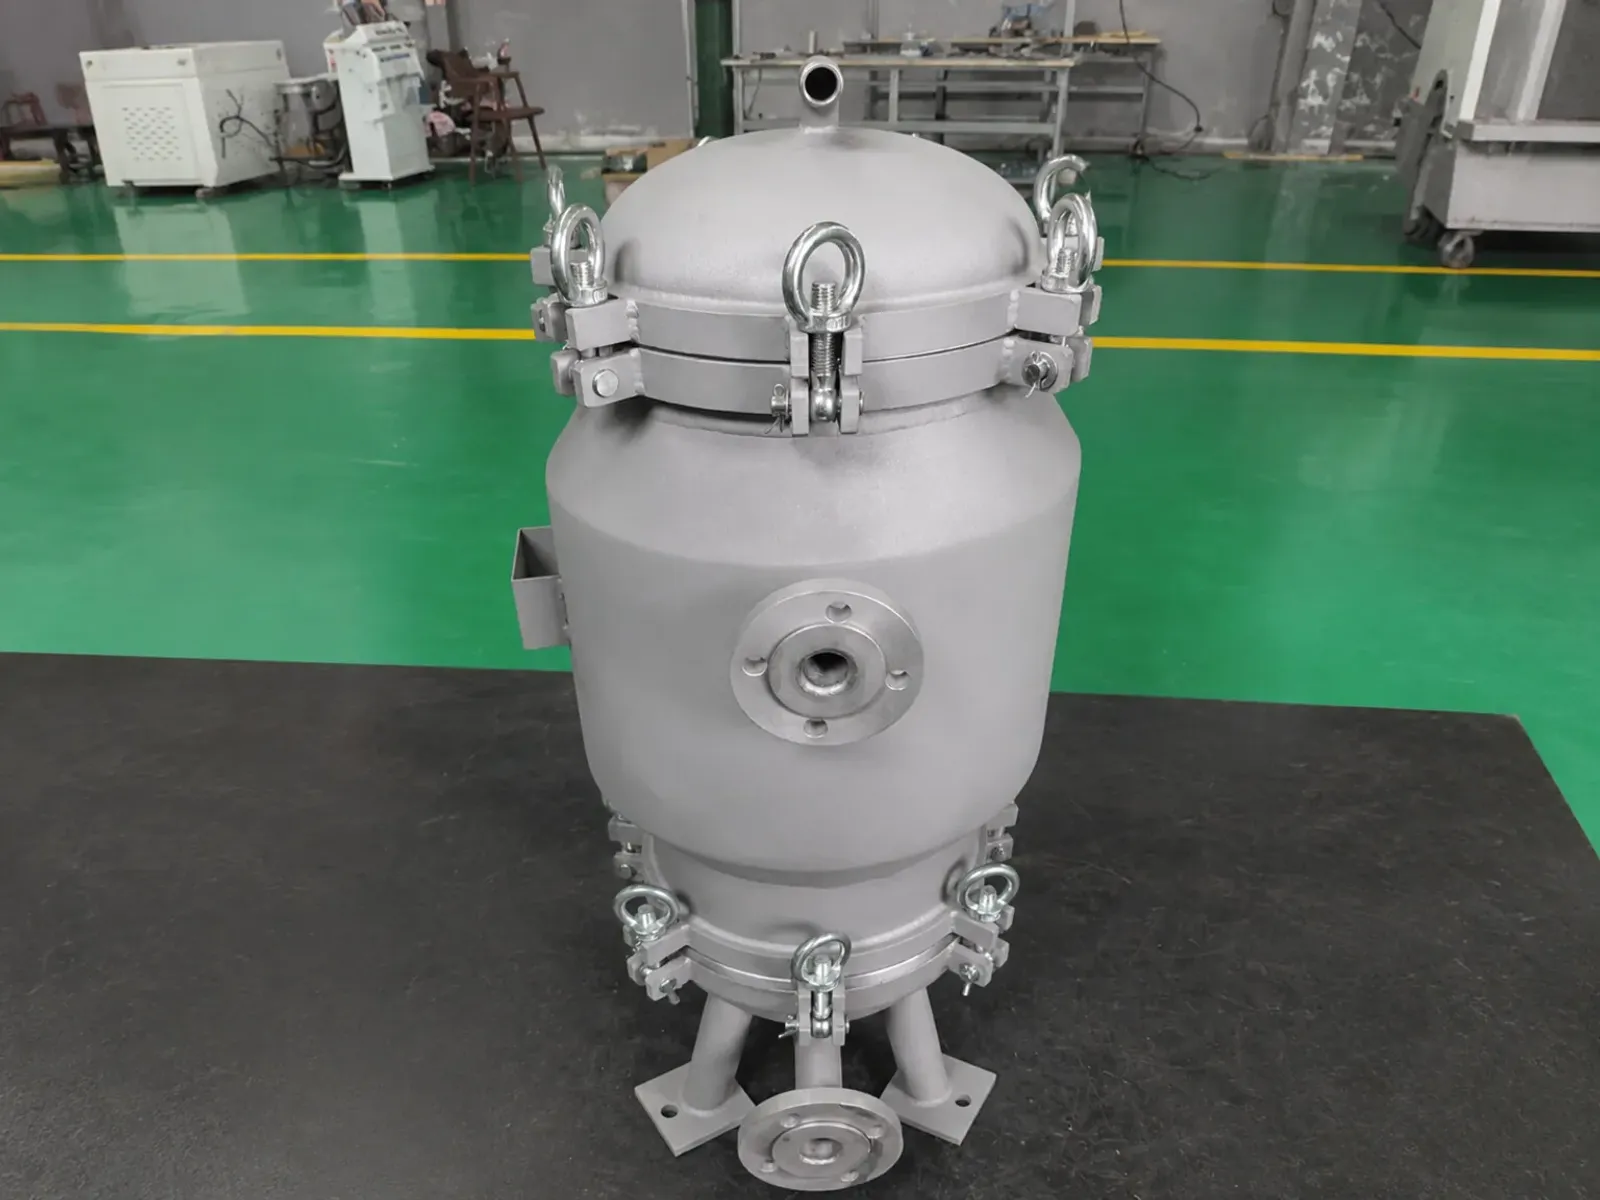
Предоставленный пользователем титановый аппарат показывает связь переменных сварки с изделием; это не установка исследования.

Давление меняет силы у конца проволоки

Авторы сопоставили скоростную съемку, CFD и поверхность при 5 kPa, атмосферном давлении и 700 kPa. С ростом давления горячая зона смещалась от передней части ванны к капле, а отдача паров и длина ванны уменьшались.

Перенос сменился с малых капель и жидкого моста на крупные капли. При 700 kPa период стал 8.9-fold, а критический размер 2.3-fold относительно атмосферы. Причиной названо большее сопротивление отрыву.

Непрерывность определяется не одной энергией. Давление меняет плазму и пары, затем тепловое поле и силы капли. Одинаковые проволока и программа способны перейти в иной режим.

Геометрия стала контрмерой

Уменьшение зазора проволока–пластина позволило поверхностному натяжению создать полный жидкий мост при 700 kPa. В установке опыта непрерывность выросла с 32% до 100%.

Это не универсальная рецептура. Переносим принцип: если среда меняет баланс сил, геометрия может вернуть устойчивость эффективнее, чем простое увеличение энергии.

Для покупателя титановой проволоки соответствие материала и пригодность процесса остаются разными решениями. Химия, диаметр, чистота и партия не доказывают стабильность в другой атмосфере.

Шесть строк окна «давление–перенос»

СтрокаВопросДоказательство
АтмосфераКаковы давление и защитный газ вокруг плазмы и капли?Журнал камеры и газа
Тепловое полеКуда смещается горячая зона?Съемка, данные или модель
КапляКаковы режим, период и критический размер?Наблюдение или квалифицированный аналог
ГеометрияКакие угол, подача, диаметр и зазор дают устойчивость?Зафиксированная настройка
НепрерывностьСоответствуют ли поверхность, сечение и NDT?Отчет контроля
ГраницаКакие изменения требуют повторной квалификации?Пределы процедуры

Если давление стоит до механизма, оно не должно оставаться только строкой в шапке отчета.
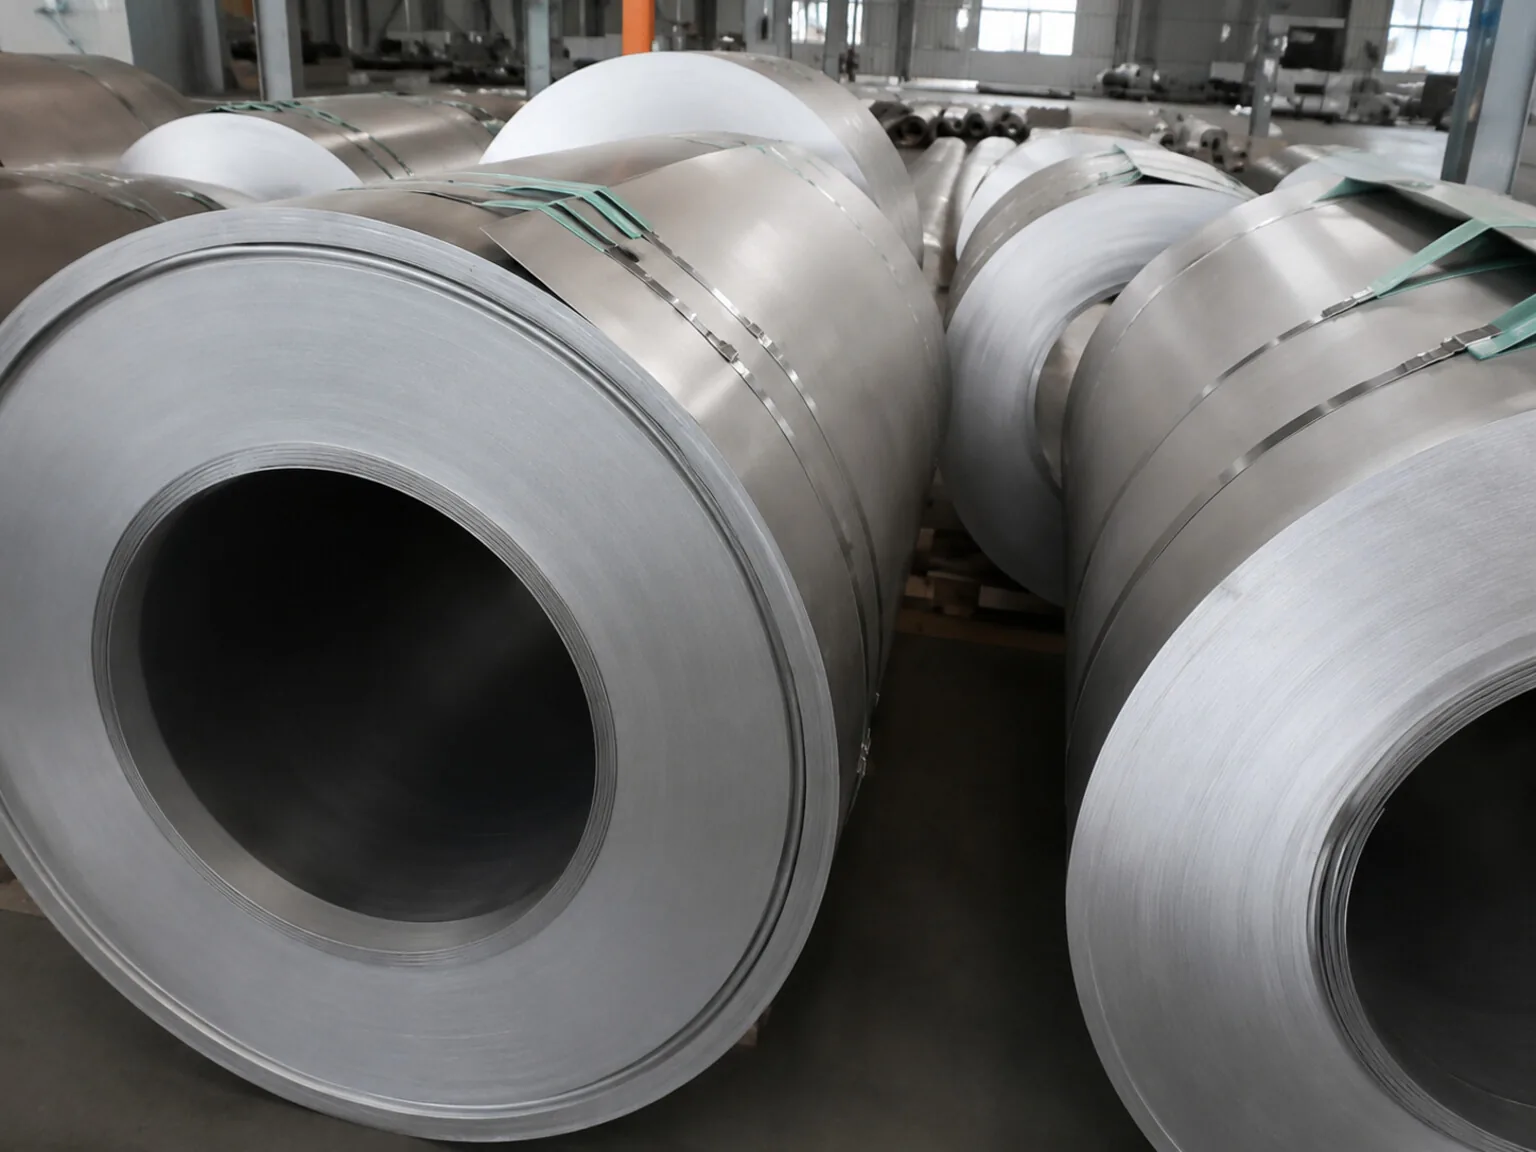
Предоставленные пользователем титановая лента и оболочечный материал показывают вход в изготовление, где среда и геометрия проволоки контролируются вместе.

Вопросы до переноса

Проверьте, входит ли целевая среда в доказанный диапазон и эквивалентна ли защита. Состав, поток и ограничение газа также влияют на плазму и окисление. Гладкий внешний валик не полностью описывает стабильность капли или внутреннее сплавление.

Свяжите допуски проволоки с геометрической контрмерой. Если критичен зазор, диаметр, прямолинейность, подача и повторяемость оснастки становятся зависимыми переменными. Предыдущий материал о модели лазерной сварки TC4 рассматривал перенос прогноза; здесь атмосфера меняет сам физический режим.

Статья не квалифицирует серийный сосуд или подводный ремонт. Она показывает, что давление, геометрия проволоки и доказательства шва нужно фиксировать как одно окно переноса.


Часто задаваемые вопросы

# Что изменилось с ростом давления?
От 5 kPa до 700 kPa непрерывность снизилась примерно на 70% из-за изменения теплового поля и переноса капли.
# Почему перенос замедлился при 700 kPa?
Авторы связывают это с повышенным сопротивлением отрыву, большим периодом и критическим размером капли.
# Как восстановили непрерывность?
Уменьшение зазора создало полный жидкий мост; при 700 kPa показатель вырос с 32% до 100% в установке опыта.
# Что контролировать в процедуре?
Давление, защиту, состояние проволоки и пластины, зазор, энергию, режим переноса, непрерывность и повторную квалификацию.
Supplied Through Our Partner Network ⚡ 24h Response

Ищете сертифицированный титановый прокат?

Титановые прутки, листы, трубы и детали механической обработки по ASTM/AMS — поставка через нашу партнёрскую сеть.

Сертификат испытаний материала (MTC) с каждой поставкой Небольшие партии со склада при наличии

Похожие материалы

Manufacturing and Technology
Почему тонкостенные детали из титана ведет после раскрепления на ЧПУ: отжиг по AMS 2801 и гид покупателя

Технический разбор

Автор: Jason/ от 18 Nov, 2026

Почему тонкостенные детали из титана ведет после раскрепления на ЧПУ: отжиг по AMS 2801 и гид покупателя

Инженерное руководство по предотвращению поводки тонкостенных титановых деталей после снятия со станка ЧПУ: остаточные напряжения, вакуумный отжиг AMS 2801 и контроль водорода.

Manufacturing and Technology
ЧПУ радиально-аксиальный кольцепрокатный стан для горячей раскатки титановых колец

Технический разбор

Автор: Jason/ от 15 Nov, 2026

Бесшовные раскатные кольца ASTM B381 против расточки сплошных титановых поковок: Окупаемость, волокнистость, УЗК и припуски на мехобработку

Инженерное сравнение бесшовных раскатных титановых колец ASTM B381 и расточки сплошных дисковых поковок: коэффициент использования металла (+35 %), окружная волокнистость, УЗК и припуски на…

Manufacturing and Technology
Лазерное плавление титанового порошка и сетчатые ячеистые структуры для головок клюшек для гольфа
Автор: Jason/ от 15 Nov, 2026

Callaway инвестирует $15 млн в завод 3D-печати титаном в Техасе: Аддитивные технологии и контроль качества порошка

Callaway Golf инвестирует 15 миллионов долларов в Форт-Уэрте, Техас в завод 3D-печати титаном. Анализ рынка сферических порошков, тройного вакуумно-дугового переплава (3x VAR), сверхнизкого кислорода…

Manufacturing and Technology
Тонкостенные титановые выхлопные трубы для автоспорта и прецизионные отводы

Технический разбор

Автор: Jason/ от 14 Nov, 2026

Титановые выхлопные трубы размеры (38/50/60/70 mm): выбор марок, толщины стенки и гибка на дорне

Руководство по тонкостенным титановым выхлопным трубам (38/50,8/60,5/63,5/70/76,2 mm), толщине 0,8-1,2 mm, маркам Gr1/Gr2/Gr9 и дорновой гибке 1,5D в автоспорте.

Manufacturing and Technology
Бесцентрово-шлифованные, обточенные и горячекатаные титановые прутки: допуски, чистота поверхности и затраты

Технический разбор

Автор: Jason/ от 13 Nov, 2026

Бесцентрово-шлифованные, обточенные и горячекатаные титановые прутки: допуски, чистота поверхности и затраты

Техническое сравнение бесцентрово-шлифованных (h6/h7), обточенных (h9/h11) и черных горячекатаных титановых прутков: размерные допуски, шероховатость и стоимость.

Готовы начать свой проект?

Отправьте ваш чертёж или спецификацию, и мы ответим в течение 24 часов.

Запросить цену
Быстрый запрос
WhatsApp