Der Bedarf an ultrafeinen Metallfolien wächst rasant. Präzisionsfolien von 0,005 mm bis 0,05 mm dienen als Diffusionsschichten in PEM-Elektrolyseuren, in PCHE-Mikrokanalwärmetauschern, Akustikmembranen und Berstscheiben.
Einkaufsingenieure hinterfragen bei Kleinserien oft die Machbarkeit einer Mehr-Metall-Fertigung. Sie fragen, ob Reinzirkonium (ASTM B551 Zr702/Zr705) und Reinnickel (ASTM B162 Ni200/Ni201) gemeinsam mit ultradünner Titanfolie auf einem 20-Rollen-Sendzimir-Kaltwalzwerk gefertigt werden können.
Die gemeinsame Fertigung ist technisch machbar. Voraussetzung sind strikte Trennungsprotokolle und legierungsspezifische Umformparameter. Werden Kaltverfestigung oder Walzölreinheit missachtet, drohen Walzenblockaden, Bandrisse oder fatale interkristalline Kontaminationen.
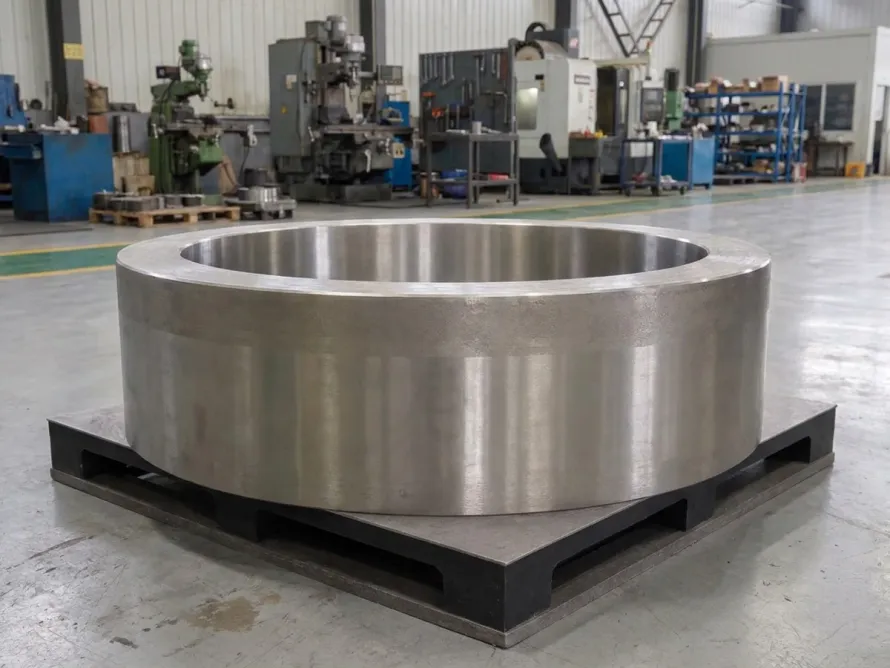
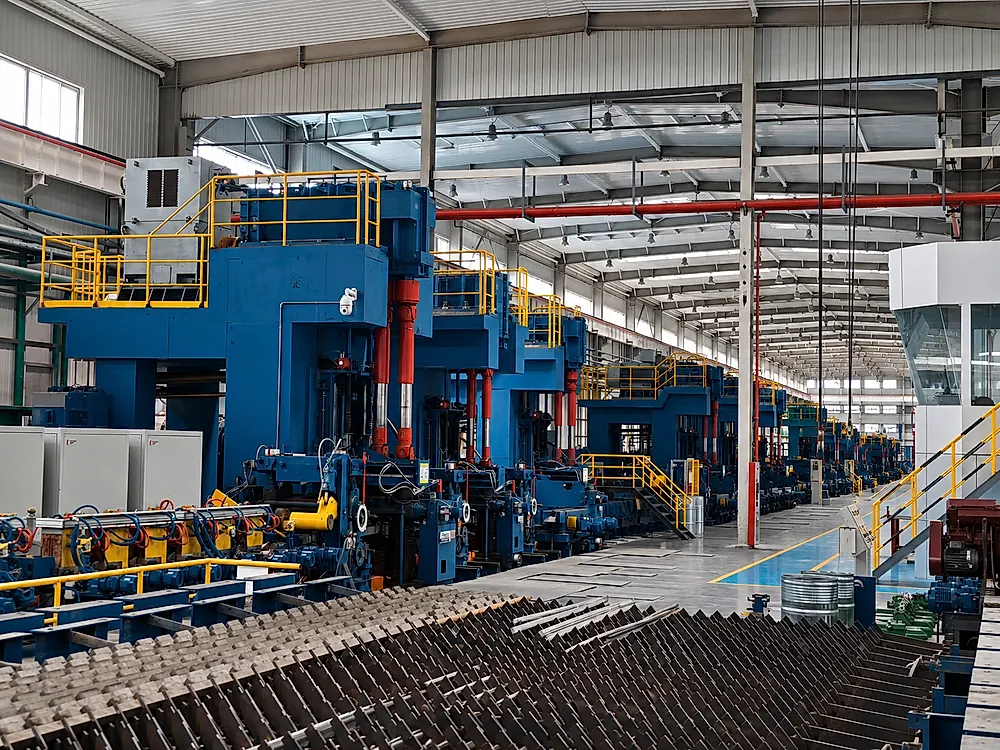 Abbildung 1: Zertifizierte Partnerwerke betreiben 750 mm 20-Rollen-Sendzimir-Reversierwalzwerke für Präzisionsfolien aus Titan, Zirkonium und Nickel.
1. Metallurgische Verformungsunterschiede: Titan, Zirkonium und Nickel
Die Kristallgitter weichen stark voneinander ab. Reintitan (Grade 1 und Grade 2) sowie Zirkonium (Zr702) besitzen ein hexagonales Gitter (HCP). Gleitsysteme sind bei Raumtemperatur begrenzt. Verformung erfordert das Zusammenspiel von Gleitung und Zwillingsbildung. Zirkonium besitzt jedoch einen größeren Atomradius (ca. 0,160 nm gegenüber 0,147 nm bei Titan) und ein abweichendes c/a-Verhältnis, was es anfällig für Schererwärmung macht. Zu hohe Stichabnahmen führen zu Kantenrissen.
Reinnickel verfestigt sich extrem rasch. Reinnickel (Ni200/Ni201) kristallisiert kubisch-flächenzentriert (FCC) mit zahlreichen Gleitebenen. Zwar ist die Anfangsstreckgrenze niedrig, doch steigt die Zugfestigkeit nach Kaltumformung sprunghaft von 380 MPa auf über 800 MPa. Ohne sorgfältige Zwischenglühungen versprödet Nickelfolie schnell.
Praktische Werksdaten belegen klare Prozessgrenzen. Auf 750 mm 20-Rollen-Sendzimir-Reversierwalzwerken mit Hartmetallwalzen (15 mm bis 25 mm Durchmesser) wird Reintitan bis 0,005 mm (5 Mikrometer) ausgewalzt. Auf denselben Anlagen werden Zirkoniumwerkstoffe (Zr702/Zr705) auf 0,01 mm und Nickelfolien (Ni200/Ni201) auf 0,01 mm bei Bandbreiten bis 640 mm präzise reduziert. Die Dickentoleranz hält zuverlässig +/- 0,001 mm ein.
2. Vier technische Kernregeln für das 20-Rollen-Mehr-Metall-Walzen
Disziplin in der Fertigung ist oberste Pflicht. Der Werkstoffwechsel erfordert strikte Kontrollen bei Schmiermitteln, Walzenoberflächen, Glühatmosphären und Streckrichten.
Die Schmierstofftrennung muss absolut sein. Das Walzen ultradünner Folien erfordert synthetische Walzöle niedriger Viskosität zur schnellen Wärmeabfuhr. Nickel reagiert hochempfindlich auf Schwefel und Chlor, was bei Wärmebehandlung zu interkristalliner Versprödung führt. Titan und Zirkonium riskieren bei chloridhaltigen Ölresten Spannungsrisskorrosion im Vakuumofen. Zentrifugalfiltration und Kieselgur-Filter scheiden Partikel bis 0,5 µm vor dem Werkstoffwechsel vollständig ab.
Hartmetallwalzen erfordern eigene Zyklen. Titan und Zirkonium neigen bei Zerstörung der Oxidschicht zum Aufschweißen auf Stahlwalzen. Daher kommen hochglanzpolierte Wolframcarbid-Arbeitswalzen mit einer Rauheit von Ra <= 0,05 µm zum Einsatz. Bei Nickel lagert sich mikroskopischer Weichabrieb ab. Vor dem Wechsel auf glänzende Titanfolie müssen frisch geschliffene Walzen montiert werden.
Vakuumglühen verhindert schädliche Gasaufnahme. Folien unter 0,05 mm besitzen ein enormes Oberflächen-Volumen-Verhältnis. Die Zwischen- und Rekristallisationsglühung von Titan- und Zirkoniumfolien erfolgt in horizontalen Hochvakuumöfen bei unter 1×10⁻³ Pa. Die Folien behalten eine silberblanke Metalloberfläche ohne Anlauffarben oder spröde Alpha-Case-Schichten. Nickelfolien werden unter trockenem Wasserstoff (Reinheit 99,999 %) oder Hochvakuum geglüht.
Innere Eigenspannungen müssen vollständig abgebaut werden. Mehrfache Kaltwalzstiche erzeugen Längsspannungen, die zu Mitten- oder Randwellen führen. In zertifizierten Werken durchläuft das Band eine 22-Rollen-Präzisions-Streckrichtanlage kombiniert mit Zuggestützter Spannungsarmglühung, was die Planheit bei <= 2 I-Units fixiert. Lasergeschnittene Ronden bleiben nach dem Schnitt vollkommen eben.
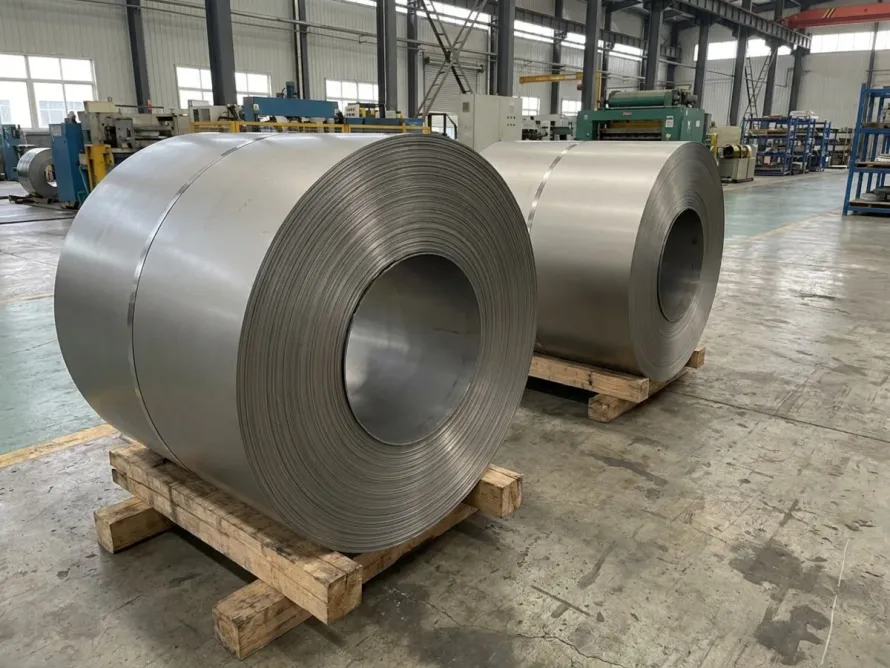
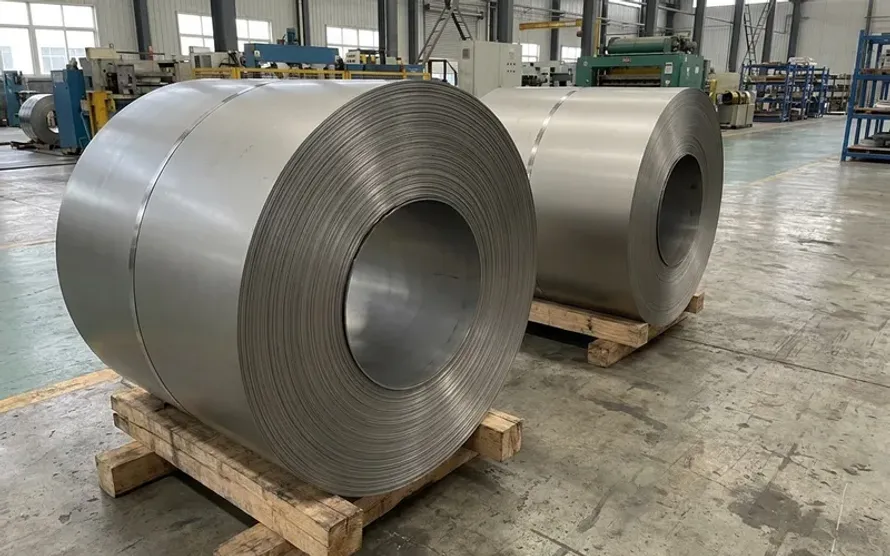
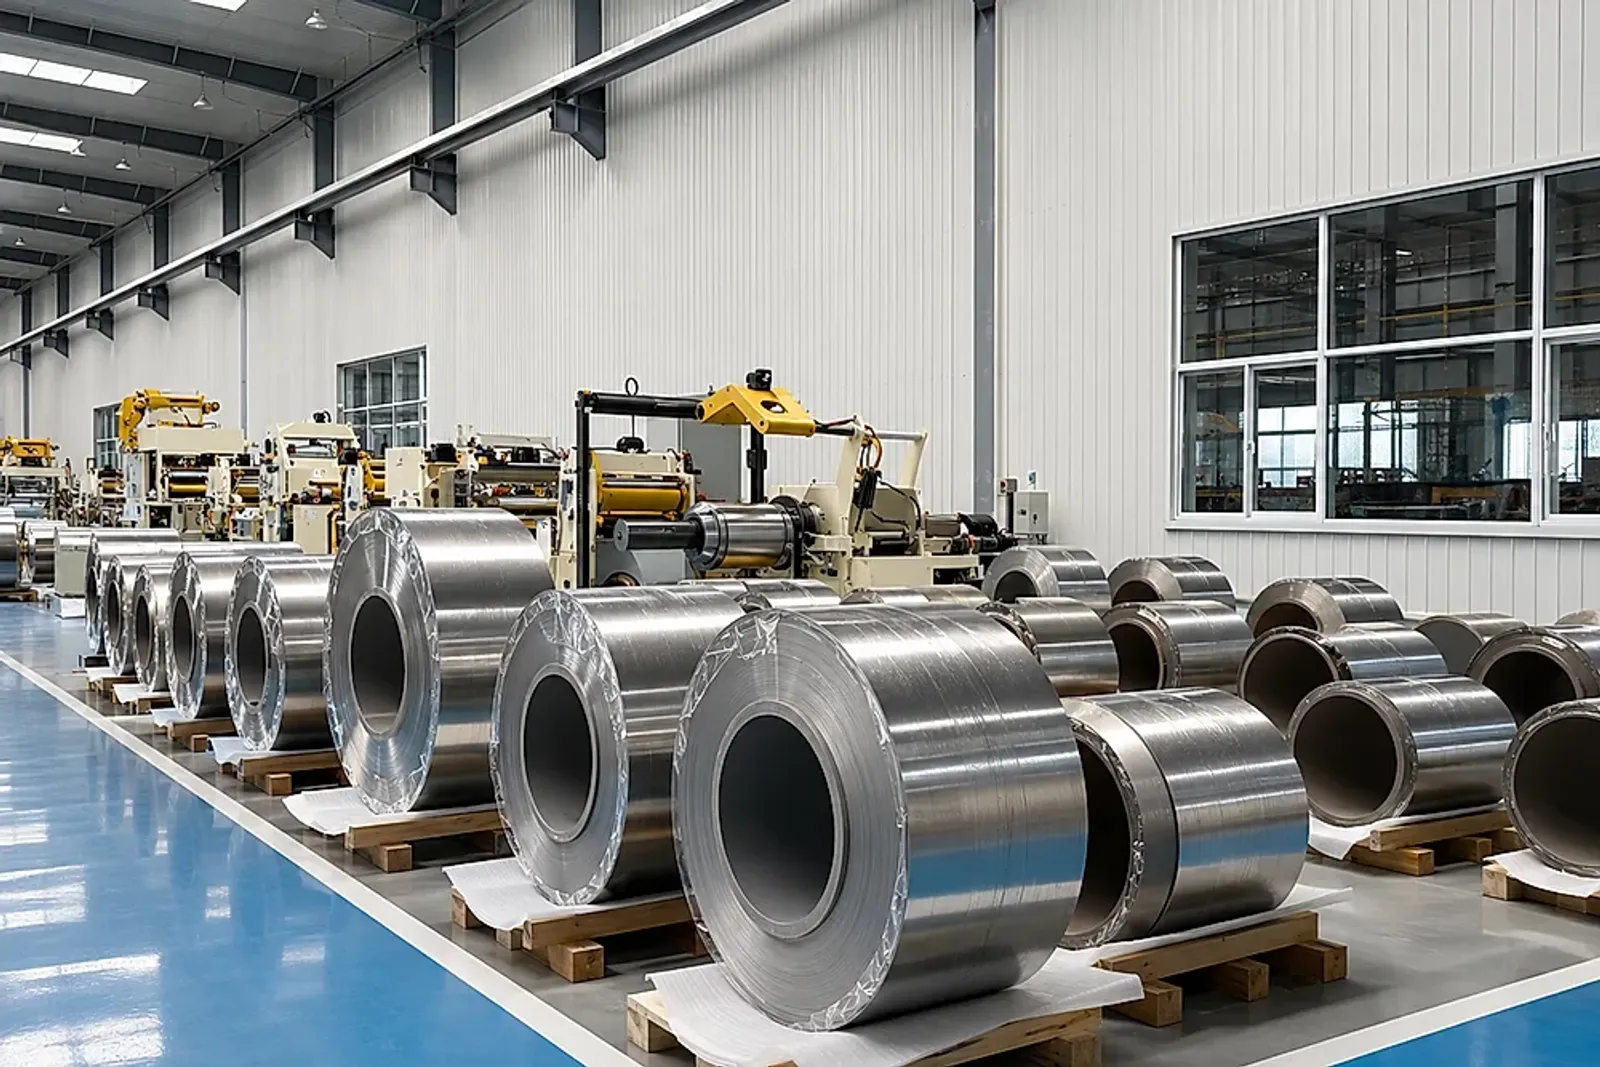
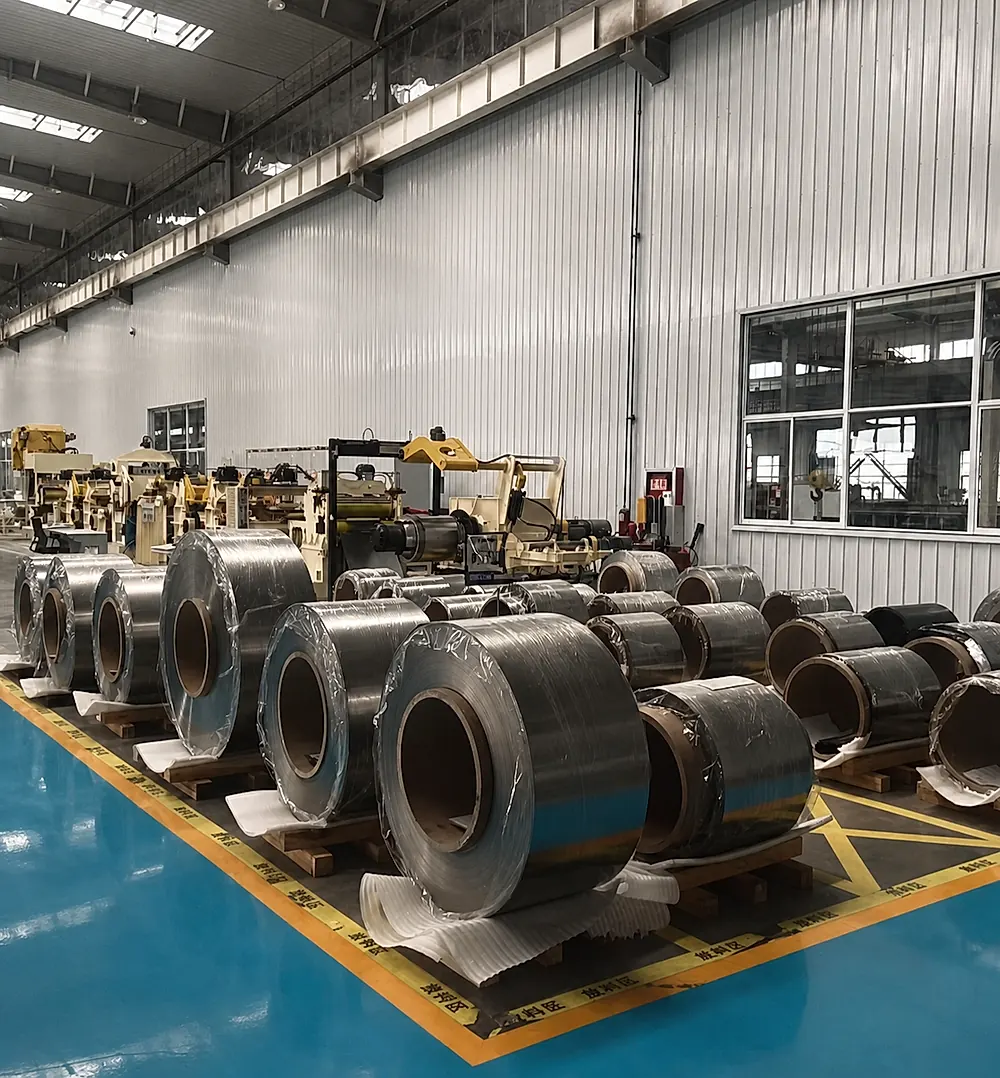 Abbildung 2: Vakuum-blankgeglühte und streckgerichtete Folienbunde zeichnen sich durch spiegelblanke Oberflächen und verzugsfreie Kanten aus.
3. Walzprozessfenster: Titan, Zirkonium und Reinnickel
Kennwerte variieren deutlich zwischen Legierungsfamilien. Die nachfolgende Tabelle vergleicht metallurgische Kenngrößen, Kaltwalzdicken und Prüfpunkte:
| Werkstoff & Norm | Kristallgitter & Kaltverfestigungsexponent (n) | Kaltwalz-Grenzabmessung & Toleranz | Glühatmosphäre & Temperaturfenster | Typische High-Tech-Anwendungen | Wichtigste Wareneingangsprüfungen |
|---|---|---|---|---|---|
| Reintitanfolie (Gr.1 / Gr.2) ASTM B265, AMS 4902 | Hexagonales Gitter (HCP) n ≈ 0,12–0,15 | Dicke: 0,005 mm Toleranz: ±0,001 mm | Hochvakuum (<1×10⁻³ Pa) Temperatur: 550–650°C | PEM-Bipolarplatten, Akustikmembranen, Sensoren | Korngröße ASTM 9–11, Dehnung A50 ≥ 35 %, Planheit ≤ 2 I-Units |
| Zirkoniumfolie (Zr702 / Zr705) ASTM B551 | Hexagonales Gitter (HCP) n ≈ 0,10–0,13 | Dicke: 0,010 mm Toleranz: ±0,001 mm | Hochvakuum (<1×10⁻³ Pa) Temperatur: 600–700°C | Essigsäure-Mikrokanalwärmetauscher, Berstscheiben | Sauerstoff ≤ 0,16 %, keine Schermikrorisse, 90°-Biegeprobe fehlerfrei |
| Nickelfolie (Ni200 / Ni201) ASTM B162 | Kubisch-flächenzentriert (FCC) n ≈ 0,35–0,40 | Dicke: 0,010 mm Toleranz: ±0,0015 mm | Trockener Wasserstoff / Vakuum Temperatur: 650–750°C | Alkalische Batterieableiter, Membranen, Berstscheiben | Rauheit Ra ≤ 0,15 µm, frei von Schwefelversprödung, gleichmäßige Härte |
Klare Ablaufpläne sichern reproduzierbare Qualität. Obwohl alle drei Metalle auf derselben 20-Rollen-Anlage gewalzt werden, verlangen unterschiedliche Stichpläne klar definierte Standardarbeitsanweisungen beim Werkstoffwechsel.
4. Beschaffungsleitfaden für Berstscheiben und Mikrokanalplatten
Präzision entscheidet im Einsatz. Konstrukteure, die ultrafeine Bänder für korrosive Druckanwendungen spezifizieren, sollten bei Ausschreibungen (RFQ) folgende Prüfkriterien festhalten:
Erstens: Mechanische Handbügelmessschrauben sind ungeeignet. Bei Dicken zwischen 0,005 mm und 0,02 mm führt der Messspindeldruck zu lokaler plastischer Verformung. Fordern Sie kontinuierliche Dickenmesskurven aus berührungslosen Röntgen- oder Laserinterferometrie-Scannern an. Zweitens: Schnittkanten mikroskopisch prüfen. Falsches Schnittspiel beim Rollenschlitzen erzeugt Mikrorisse an den Bandkanten, die als Kerben unter Wechsellast versagen. Spezifizieren Sie hochpräzise Hartmetall-Rundmesser, die Gratbildungen unter 5 % der Nenndicke halten. Drittens: Steife Wickelkerne und Vakuumverpackung vorschreiben. Dünne Folien ab 0,01 mm vertragen keine radialen Stauchungen. Pappkerne verziehen sich bei Luftfeuchtigkeitswechseln und führen zu Knitterfalten im Bandinneren. Verlangen Sie präzisionsgedrehte Aluminium- oder dickwandige Stahlkerne in vakuumverschweißten Folienbeuteln mit Trockenmittel. Für anschließende Rohrsysteme bieten sich auch korrosionsfeste Industrienickelrohre an.
Ingenieure für Mikrokanal- oder Berstscheiben-Systeme können theoretische Gewichte mit unserem Gewichtsrechner ermitteln oder eine kostenfreie Spezifikationsprüfung anfordern.
Verwandte Produkte & Dienstleistungen
- Präzisions-Titanfolien & Sendzimir-Bänder
- Zirkoniumwerkstoffe (Bleche, Stangen, Rohre, Folien)
- Industrielle Nickelrohre & Komponenten
- Kapazitäten zertifizierter Partnerwerke
- Kostenfreie Zeichnungs- & Spezifikationsprüfung
Sources
- ASTM B265 / B551 / B162 Standard Specifications for Titanium, Zirconium, and Nickel Strip, Sheet, and Plate.
- Sendzimir Cold-Rolling Mill Technical Guidelines for Ultra-Thin Refractory and Reactive Metals.
- Certified partner facility precision 20-high foil rolling, bright-annealing, and tension-leveling production records.