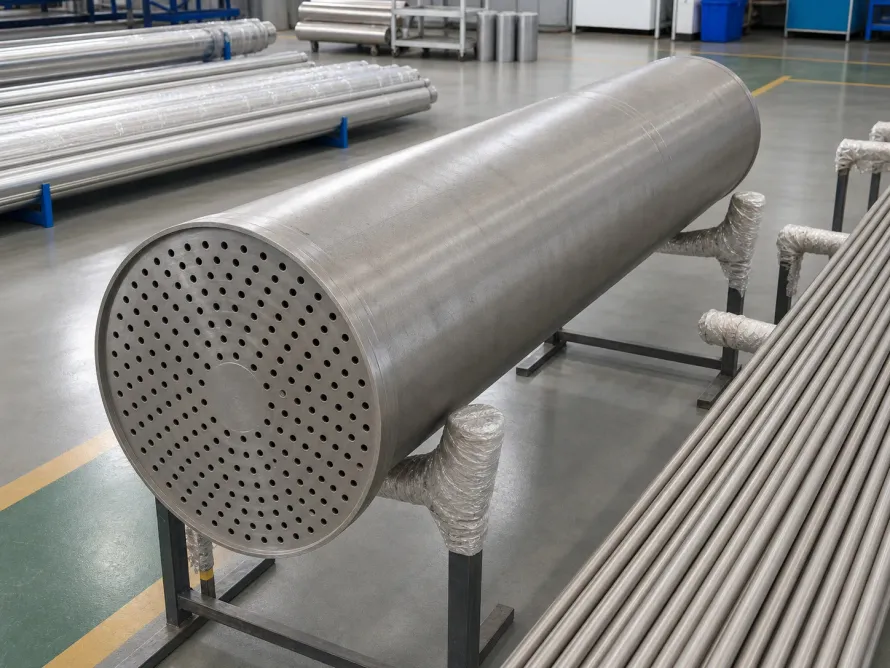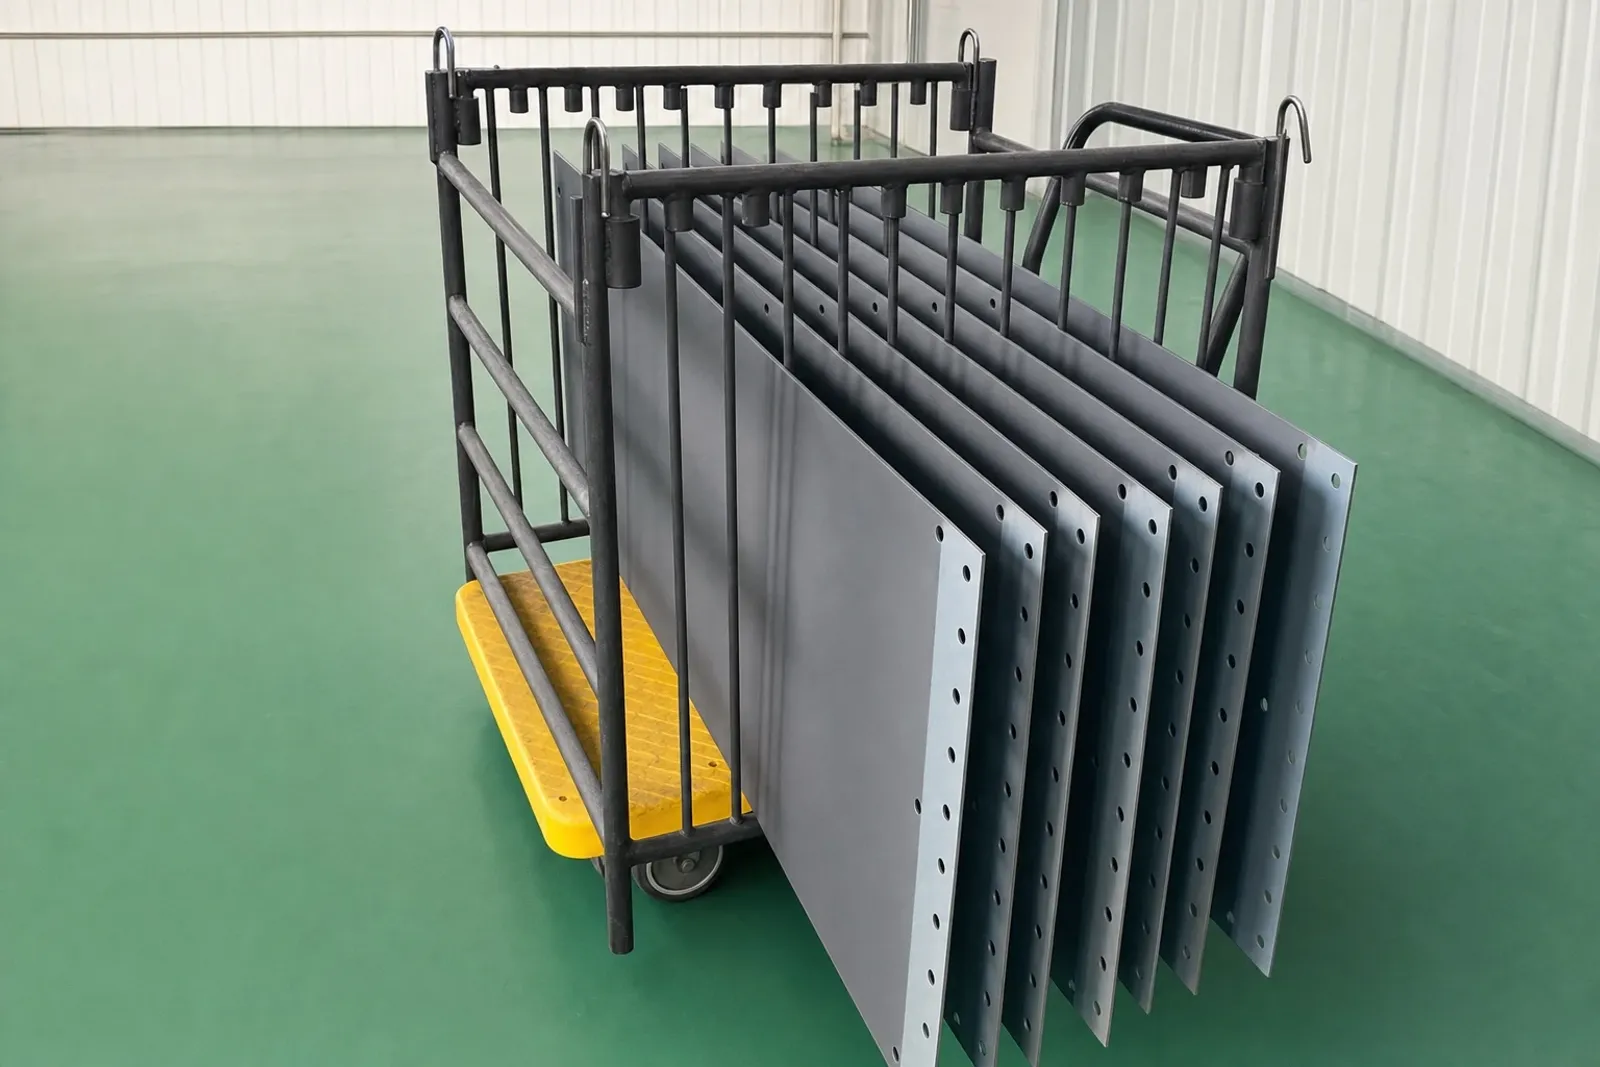
In der Hydrometallurgie, bei Natriumhypochlorit-Generatoren, in der Leiterplatten-Galvanik sowie im kathodischen Korrosionsschutz stellen Mischoxid-Titananoden (MMO) unverzichtbare elektrochemische Kernkomponenten dar. Die Einsatzbedingungen sind extrem fordernd. Bei der ersten Erstellung von technischen Ausschreibungen geraten Einkaufsteams jedoch häufig in zwei gravierende Fallstricke: Einerseits wird die chemische Abgrenzung zwischen Chlor- und Sauerstoffentwicklung verwechselt, was zu rascher Passivierung führt. Andererseits wird fälschlicherweise versucht, mikrometerdünne Schichten mit Handmessgeräten für Farbbeschichtungen abzusichern.
In den Beschichtungswerkstätten unserer zertifizierten Partnerbetriebe prüfen Fachingenieure primär die chemische Badzusammensetzung und die reale Edelmetallbeladung. Technische Fakten sind entscheidend.
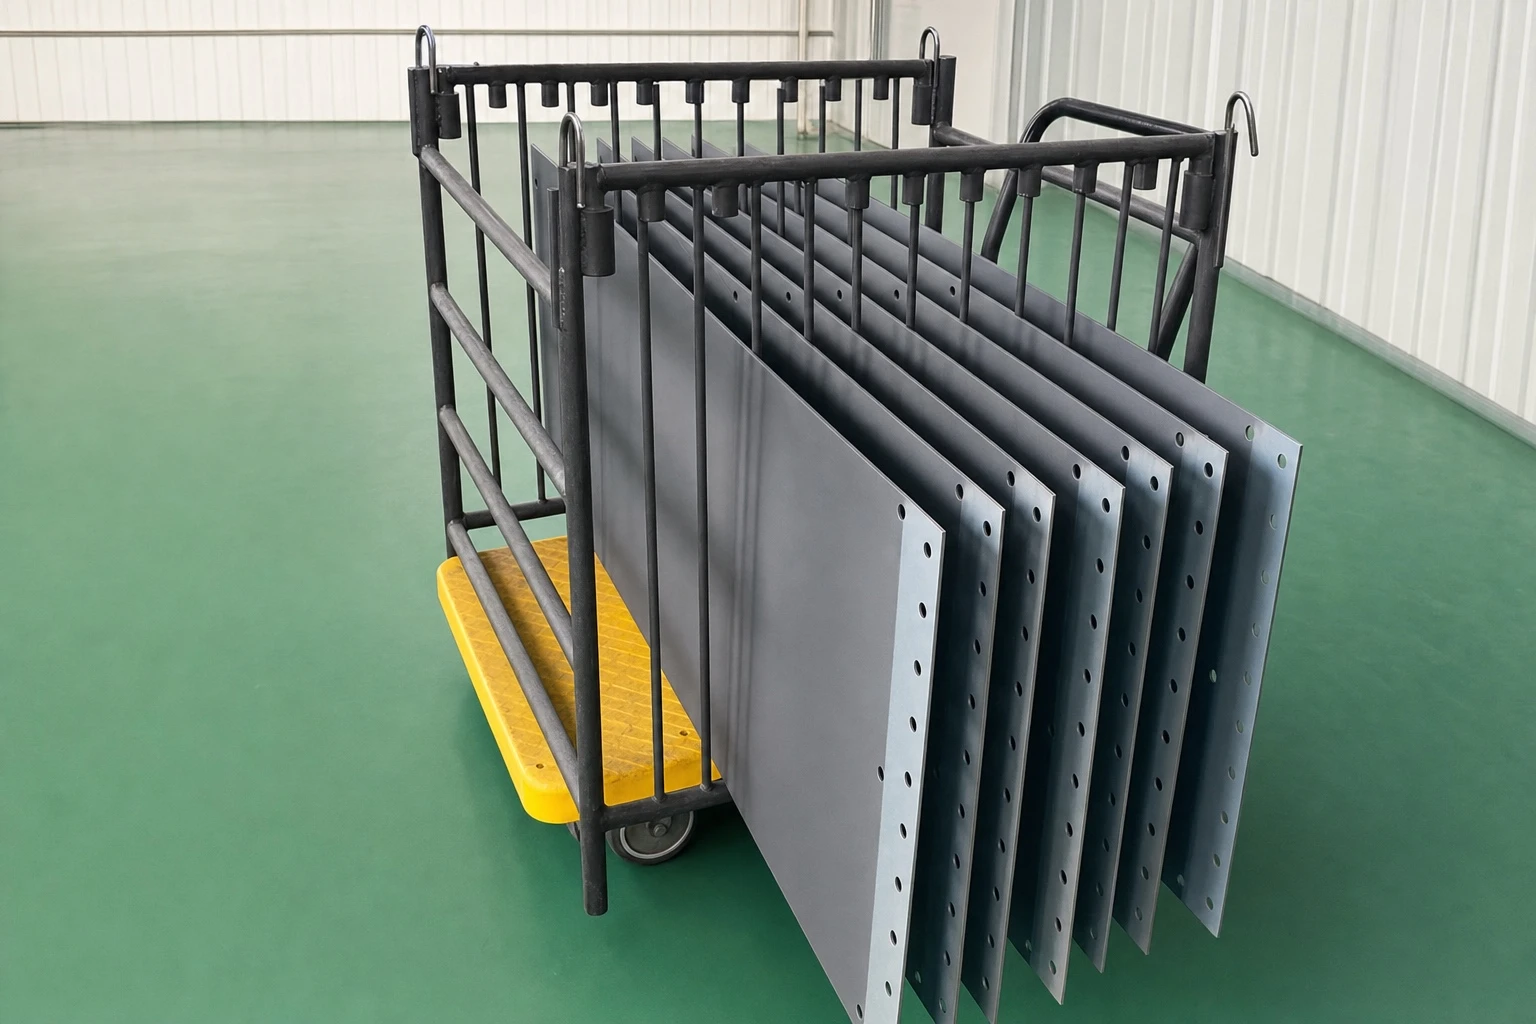
Chlorabscheidung (Ru-Ir) vs. Sauerstoffabscheidung (Ir-Ta): Elektrochemische Systemgrenzen
Der katalytische Wirkungsgrad einer MMO-Titananode basiert auf einer nanokristallinen Mischoxid-Festkörperlösung, die thermisch auf dem aufgerauten Reintitansubstrat aufgesintert wird. Die Rezeptur bestimmt die Standzeit.
Auf Basis fundierter Betriebsdaten aus den Produktionsstätten zertifizierter Partnerbetriebe gliedern sich kommerzielle MMO-Systeme in zwei grundverschiedene Kategorien:
- Ruthenium-Iridium-System ($\text{RuO}_2\text{-IrO}_2\text{-TiO}_2$, chlorabscheidend): Speziell für chloridreiche Elektrolyte ($\text{Cl}^-$) konzipiert. Typische Anwendungsfelder sind Chloralkali-Membranzellen, Vor-Ort-Hypochloriterzeuger, Ballastwasser-Aufbereitung, Meerwasserelektrolyse und chloridhaltige Abwasserbehandlung. Rutheniumoxid bietet eine minimale Chlorüberspannung und exzellente Stromausbeute bei wirtschaftlichen Beschichtungskosten. Seine Schwachstelle ist die mangelnde Stabilität in chloridfreien, sauerstoffentwickelnden Säuren.
- Iridium-Tantal-System ($\text{IrO}_2\text{-Ta}_2\text{O}_5$, sauerstoffabscheidend): Entwickelt für stark saure, sulfatische oder chloridfreie Medien. Typische Einsatzbereiche umfassen die elektrolytische Kupferfolienherstellung, kontinuierliche Bandverzinkung, Eloxalanlagen, saure Abwässer und kathodischen Fremdstrom-Korrosionsschutz (ICCP). Hierbei spalten sich Wassermoleküle unter Sauerstoffbildung ($\text{O}_2$) auf. Tantalpentoxid ($\text{Ta}_2\text{O}_5$) fungiert als chemisch inerte Barrierephase, die eine Überoxidation des Iridiums wirksam unterbindet.
Eine Verwechslung führt zu Totalausfällen. Wird eine Ru-Ir-Beschichtung in schwefelsauren Medien betrieben, führt die hohe Sauerstoffüberspannung innerhalb weniger Wochen zur Zerrüttung des Kristallgitters, gefolgt von der isolierenden Passivierung des Titansubstrats.
Strukturierter Kennwertvergleich: Ru-Ir vs. Ir-Ta
Bei der Ausarbeitung technischer Spezifikationen sollten Einkäufer die folgenden Kernparameter abgleichen:
| Parameter | Chlorabscheidend (Ru-Ir-System) | Sauerstoffabscheidend (Ir-Ta-System) | Einkaufs- und Prüfpunkte |
|---|---|---|---|
| Katalytische Hauptphase | $\text{RuO}_2 + \text{IrO}_2 + \text{TiO}_2$ Mischkristall | $\text{IrO}_2 + \text{Ta}_2\text{O}_5$ Verbundphase | Ru-Systeme niemals für Sauerstoffentwicklung |
| Primär entwickeltes Gas | Chlorgas ($\text{Cl}_2$) | Sauerstoff ($\text{O}_2$) | Begleitioneneinfluss vorab prüfen |
| Typische Elektrolytumgebung | Sole ($\text{NaCl}$), Meerwasser, Chloridlösungen | $\text{H}_2\text{SO}_4$, Salpetersäure, organische Säuren | Fluoridgehalt ($\text{F}^-$) zwingend $< 5\text{ mg/L}$ |
| Substratwerkstoff | ASTM B265 Grade 1 Reintitan | Grade 1 oder Grade 2 Reintitan | Zweiphasige Legierungen (z. B. Grade 5) ausschließen |
| Edelmetallbeladung | $8\text{ bis }12\text{ g/m}^2$ (Basis Ru+Ir) | $12\text{ bis }25\text{ g/m}^2$ (reine Iridium-Elementmasse) | Vorgabe als Reinstmetallgewicht via RFA/XRF |
| Beschleunigte Lebensdauer | $\ge 120\text{ h}$ (in $1\text{ mol/L H}_2\text{SO}_4$, $1\text{ A/cm}^2$) | $\ge 200\text{ bis }500\text{ h}$ (je nach Beladung) | Prüfung nach HG/T 2471 oder NACE TM0108 |
| Typischer Versagensmechanismus | Oxidation von Ruthenium zu löslichen Ruthenaten | Allmählicher Abtrag und Auswaschung von Iridium | Korrekten Elektrodenabstand einhalten |
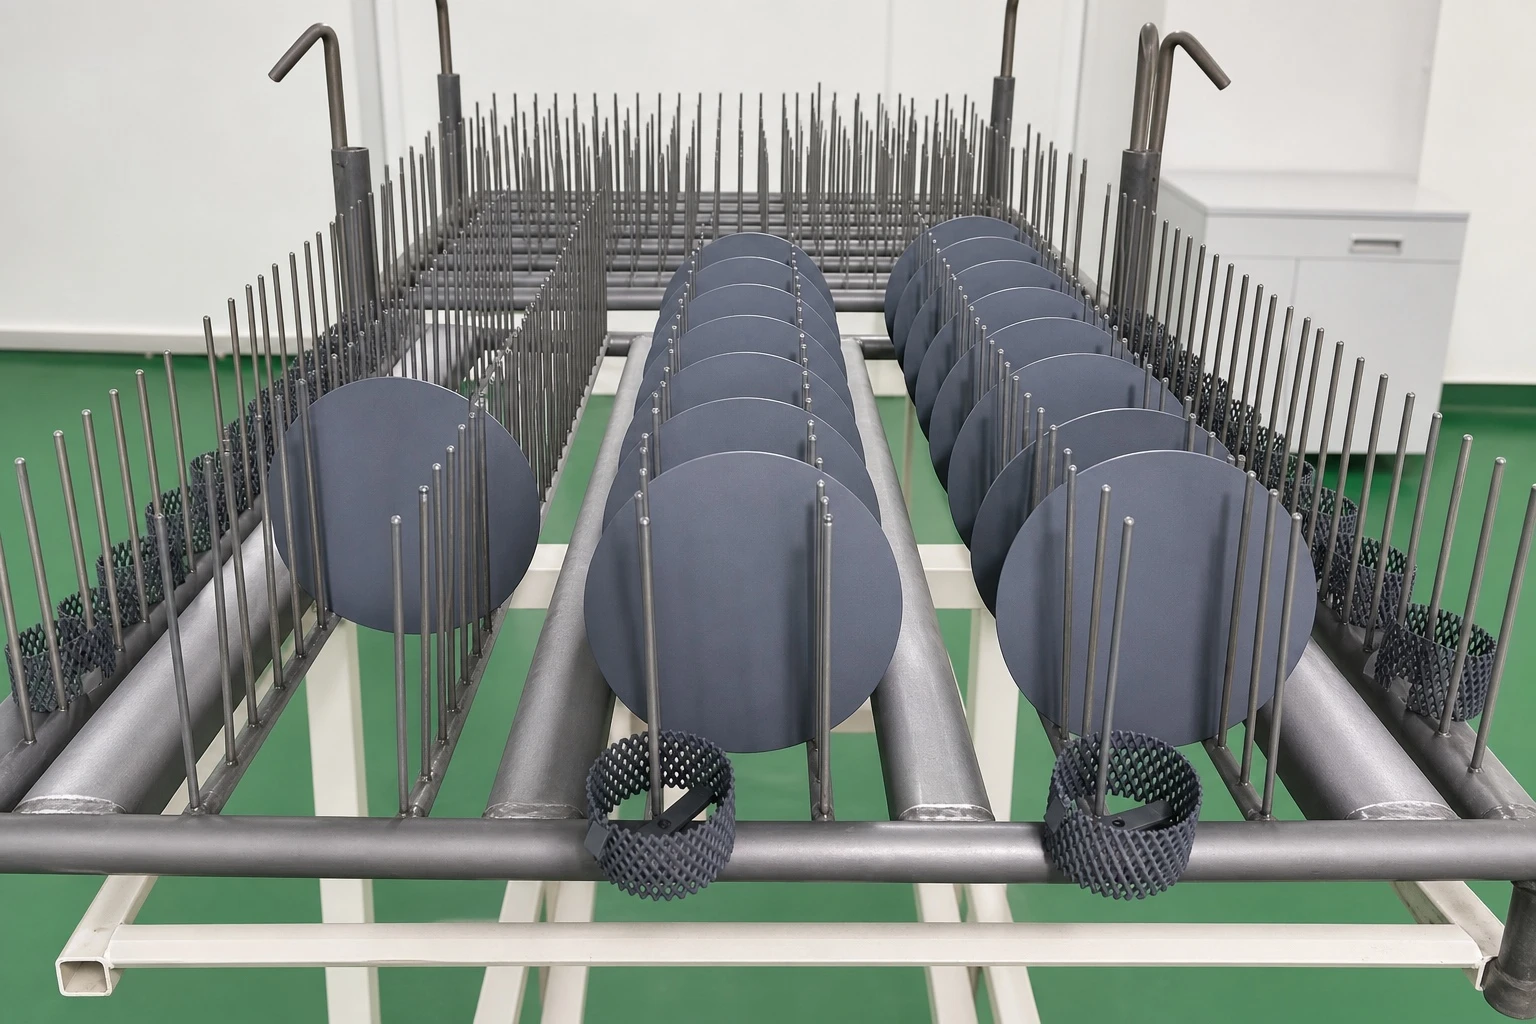
Warum Handmessgeräte bei der Wareneingangskontrolle versagen
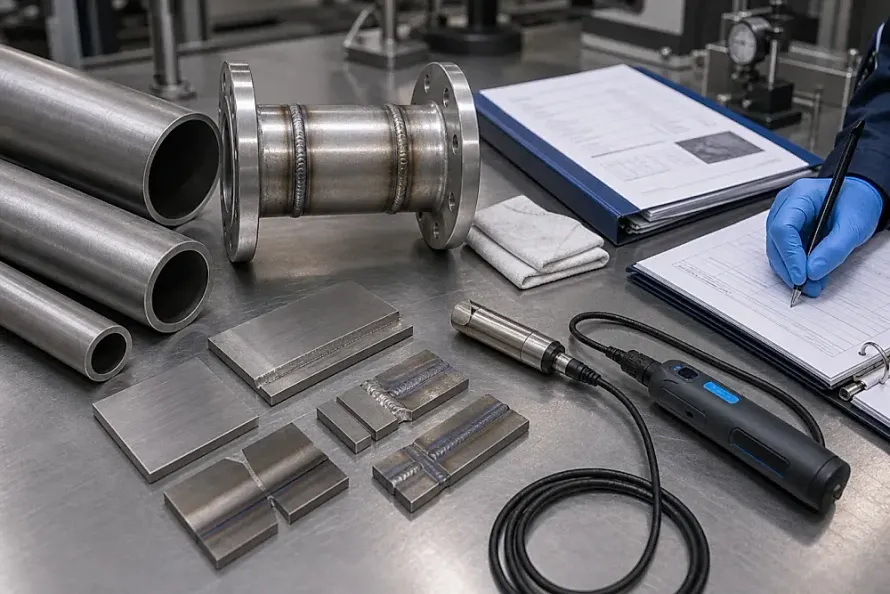
In der Praxis versuchen Prüfer gelegentlich, die MMO-Schichtdicke mit tragbaren Wirbelstrom- oder Magnetmessgeräten zu quantifizieren. Das ist ein Trugschluss. Die reale physikalische Schichtdicke beträgt meist nur $5\text{ bis }20\text{ }\mu\text{m}$.
Oberflächenrauheit verfälscht die Messergebnisse. Anders als elektrisch isolierende Lacke weisen thermisch zersetzte Ruthenium- und Iridiumoxide eine metallische Eigenleitfähigkeit auf. Trifft das elektromagnetische Wechselfeld der Wirbelstromsonde auf diese halbleitende Schicht, durchdringt das Signal den Film und interferiert direkt mit dem Titansubstrat. Zudem besitzt das gebeizte Titansubstrat Rauheitsprofile von $Ra \ge 3,5\text{ }\mu\text{m}$, wodurch Messstreuungen von über 60% entstehen.
Relevanz besitzt allein die Flächenmasse. Professionelle Abnahmen verlangen Prüfzertifikate auf Basis von Röntgenfluoreszenzanalysen (RFA/XRF), welche die flächenbezogene Edelmetallmasse ($\text{g/m}^2$) exakt quantifizieren. Bei großtechnischen Anlagen empfiehlt sich die Entnahme von Beistellproben zur beschleunigten elektrochemischen Standzeitprüfung in $1\text{ mol/L H}_2\text{SO}_4$ bei $1\text{ A/cm}^2$ gemäß HG/T 2471. Die Prüfvorgaben sind eindeutig.
Der 7-stufige Fertigungsprozess in zertifizierten Partnerbetrieben
Die Standzeit einer MMO-Anode resultiert aus der mikromechanischen und metallurgischen Verzahnung zwischen Titansubstrat und Oxidschicht. Gründliche Prozessführung sichert Qualität.
In den zertifizierten Fertigungsstätten durchlaufen qualifizierte Anoden sieben exakt gesteuerte thermochemische Prozessstufen:
- Entfettung und Strahlaufrauhung: Zugeschnittene Titanstreckmetalle oder Platten werden im alkalischen Bad entfettet und mit hochreinem Korund auf $Ra \ge 3,5\text{ }\mu\text{m}$ gestrahlt. Die Oberfläche muss absolut rein sein.
- Heißbeizen in Oxalsäure: Das Substrat wird in kochender Oxalsäure gebeizt, um Passivschichten zu beseitigen und ein gleichmäßiges mikrokavernöses Verankerungsrelief zu erzeugen. Die Vorbehandlung ist entscheidend.
- Auftrag der Edelmetall-Precursorlösung: Hochreine Ru-, Ir- und Ta-Chloridverbindungen werden stöchiometrisch in Alkohol gelöst und automatisiert oder per Präzisionspinsel aufgetragen. Gleichmäßigkeit ist oberste Pflicht.
- Infrarot-Trocknung bei niedriger Temperatur: Das Werkstück trocknet bei $100\text{ bis }150\text{ }^\circ\text{C}$ im Infrarottunnel, wodurch Lösemittel schonend abdampfen. Vorsichtiges Erwärmen verhindert Poren.
- Thermische Oxidation im Muffelofen: Im sauerstoffangereicherten Ofen erfolgt bei $450\text{ bis }500\text{ }^\circ\text{C}$ die thermische Umsetzung der Chloride in mikrokristalline Oxide. Die Temperaturführung ist präzise.
- Mehrstufige Beschichtungszyklen (12 bis 25 Durchläufe): Pro Zyklus lagern sich lediglich $0,5\text{ bis }1,0\text{ g/m}^2$ Edelmetall ab. Um die Sollbeladung zu erreichen, werden die Schritte 3 bis 5 zwischen 12- und 25-mal wiederholt. Unseriöse Werkstätten streichen oft 5 bis 8 Durchgänge, um Arbeitszeit zu sparen. Prozessverkürzungen zerstören die Haftung.
- Abschließendes Homogenisierungsglühen: Nach Erreichen der Sollbeladung folgt ein mehrstündiges Glühen zur Beseitigung von Gitterspannungen. Das Gefüge stabilisiert sich.
Spezifikations-Leitfaden für Ausschreibungen und Anfragen
Um technische Missverständnisse und Fehlbestellungen im Vorfeld auszuschließen, sollten technische Einkäufer fünf essenzielle Angaben dokumentieren:
Die Elektrolytzusammensetzung bestimmt das Schichtsystem. Geben Sie Säurekonzentrationen, Chloridgehalte und Begleitionen an – insbesondere Fluoride ($\text{F}^-$), die Titan bei Konzentrationen von über $5\text{ mg/L}$ zersetzen. Die Badchemie ist ausschlaggebend.
Stromdichte und Polaritätswechsel steuern die Schichtauslegung. Dokumentieren Sie die Betriebsdaten in $\text{A/m}^2$ sowie eventuelle Polaritätsumkehrungen, die spezielle Sperrschichten erfordern. Die Polarität muss feststehen.
Die Edelmetallmasse muss numerisch fixiert werden. Verlangen Sie eine verbindliche Mindestbeladung in Reinstmetall (z. B. $\text{Ir} \ge 15\text{ g/m}^2$) statt unverbindlicher Gesamtschichtdicken. Klare Zahlen schützen vor Ausfällen.
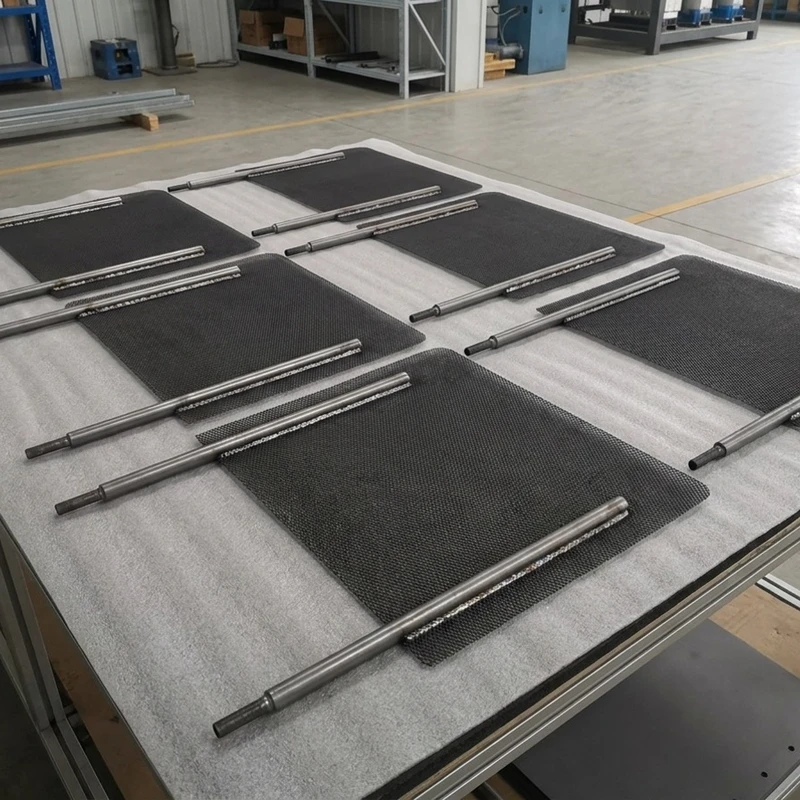
Die mechanische Konstruktion beeinflusst die Strömungsverhältnisse. Definieren Sie Blech-, Rohr- oder Maschengeometrien, Maschenweiten (LWD/SWD), Rahmenversteifungen sowie Kupfer-Titan-Verbundstromschienen. Maße müssen exakt passen.
Prüfbescheinigungen sichern die Rückverfolgbarkeit. Fordern Sie ein herstellergebundenes Materialprüfzeugnis (MTC) mit Schmelzen- und Chargennummer sowie RFA-Messprotokollen für jede Liefercharge an. Dokumente schaffen Sicherheit.
Als integrierte Titan-Lieferkettenplattform in enger Kooperation mit zertifizierten Partnerbetrieben unterstützt unser Ingenieurteam internationale Kunden mit einer kostenfreien Prüfung Ihrer Zeichnungen. Frühzeitige Abstimmung spart Kosten. Ingenieure können unter /de/get-quote/ Spezifikationen für eine fundierte Schichtauslegung einreichen oder unter /de/tools/ Gewichte berechnen.