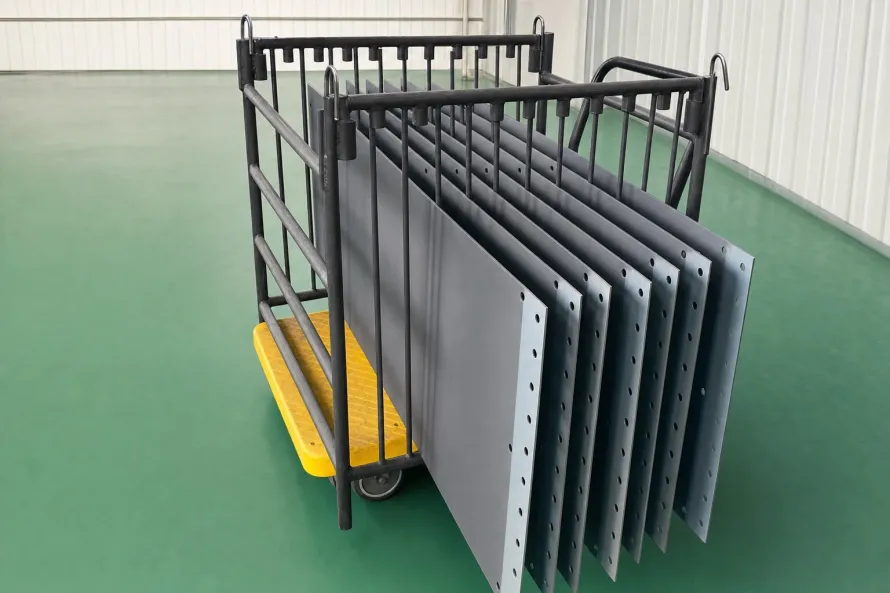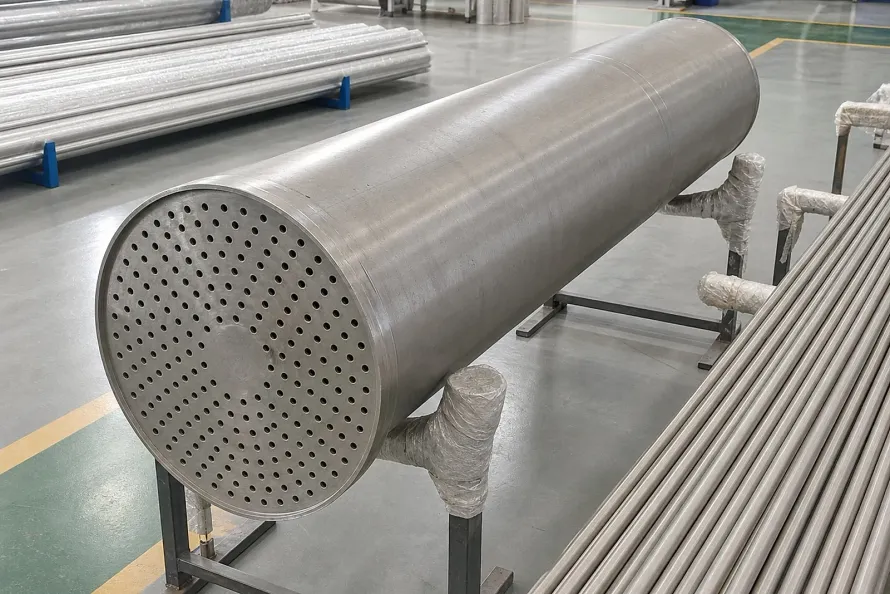
In der Chloralkali-Industrie, Meerwasserelektrolyse, Hydrometallurgie, industriellen Abwasserbehandlung und im kathodischen Korrosionsschutz (KKS) sind Mixed-Metal-Oxide (MMO) Titananoden die zentralen elektrochemischen Komponenten für Energieeffizienz und Betriebssicherheit. Elektrodenleistung ist entscheidend. Da Edelmetallbeschichtungen auf Basis von Ruthenium (Ru), Iridium (Ir) und Tantal (Ta) über zehntausende Betriebsstunden bei hohen Stromdichten langsam verbraucht werden, stehen Anlagenbetreiber vor einer Investitionsfrage: Können verbrauchte Titangitter, Bleche oder Rohre wirtschaftlich entschichtet und neu beschichtet werden, oder ist ein kompletter Neukauf erforderlich?
Gleichzeitig fragen Konstrukteure gelegentlich, ob das festere Grade 5 (Ti-6Al-4V) als Anodensubstrat genutzt werden kann, um Verformungen zu vermeiden. Das ist ein gefährlicher Irrtum.
Als integrierte Titan-Lieferkettenplattform, die mit zertifizierten Partnerwerken (certified partner facilities) zusammenarbeitet, erläutern wir die werkstofflichen Bewertungskriterien, chemischen Entschichtungsgrenzen und Substratvorgaben für die Anodeninstandsetzung. Sorgfältige Spezifikation verhindert Ausfälle.
Warum Grade 5 (Ti-6Al-4V) niemals als MMO-Anodensubstrat eingesetzt werden darf
Im Maschinenbau und in der Luftfahrt ist Ti-6Al-4V (Grade 5) wegen seiner hohen spezifischen Festigkeit und Ermüdungsbeständigkeit weit verbreitet. Die mechanische Festigkeit überzeugt. In der elektrochemischen Anodentechnik ist Grade 5 jedoch ein streng verbotener Werkstoff. Alle industriellen MMO-Anoden verlangen ausnahmslos unlegiertes Reintitan, vor allem Grade 1 (UNS R50250) oder Grade 2 (UNS R50400). Werkstoffgrenzen sind absolut.
Die Ursache liegt im zweiphasigen Gefüge von Grade 5 unter starker anodischer Polarisation:
- Selektive Phasenauflösung und Entlegierung (De-alloying): Grade 5 besitzt ein alpha+beta-Zweiphasengefüge mit 5,5%–6,75% Aluminium (Al) und 3,5%–4,5% Vanadium (V). Beide Phasen reagieren unterschiedlich. Unter anodischem Überpotenzial in chlorid- oder sulfathaltigen Elektrolyten weisen Vanadium in der beta-Phase und Aluminium in der alpha-Phase wesentlich negativere Standardpotenziale auf als Titan. Aluminium und Vanadium lösen sich an den Phasengrenzen selektiv auf, wodurch mikroskopische Poren und galvanische Lokalelemente entstehen.
- Dielektrischer Durchschlag der Passivschicht: Reintitan (Grade 1/Grade 2) besteht aus einem homogenen einphasigen alpha-Gefüge. Gleichmäßige Potenziale schützen das Metall. Im wässrigen Elektrolyten bildet Reintitan spontan eine dichte, durchgehende und hoch isolierende Titandioxid-Passivschicht (TiO2) mit einer Durchschlagsspannung von 10 V–12 V. Die Mischoxidschicht auf Grade 5 weist hingegen Gitterdefekte auf, was zu dielektrischem Durchschlag, Funkenbildung und Substratverbrennung führt.
- Diffusion bei der thermischen Zersetzung: MMO-Beschichtungen erfordern 10 bis 25 thermische Zersetzungszyklen bei 450°C–520°C im Glühofen. Hohe Temperaturen sind zwingend. Bei diesen Temperaturen diffundieren Aluminiumatome aus dem Grade-5-Grundkörper in die Ruthenium-Iridium-Schicht und bilden inaktive Spinelle, die die Lebensdauer drastisch verkürzen.
Internationale Normen verlangen daher reines Titanblech, vorzugsweise Grade 1 Titanbleche und Titanplatten für Streckmetallgitter, um einen niedrigen ohmschen Widerstand und dauerhafte Passivierung zu sichern. Reinheit ist unverzichtbar.
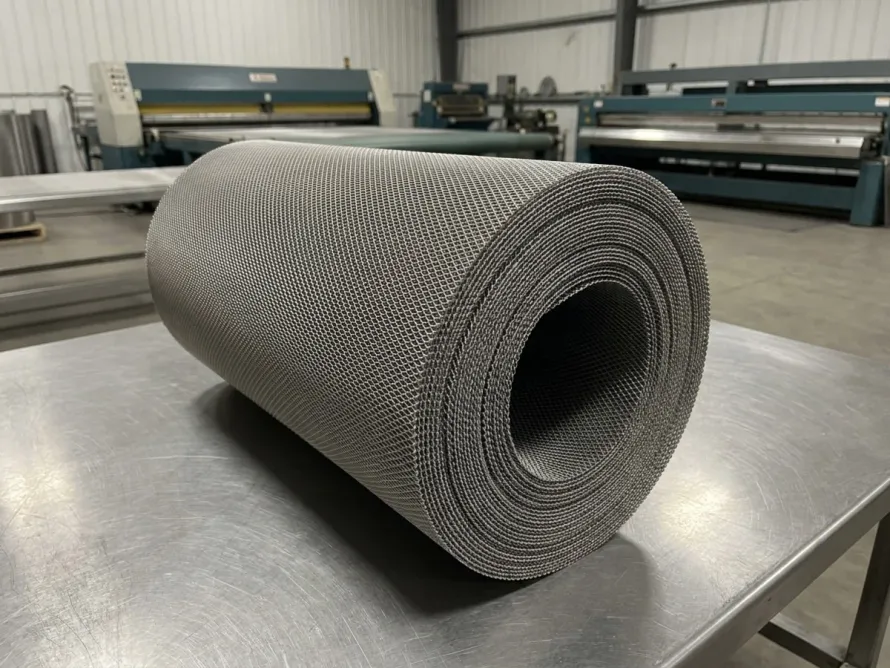
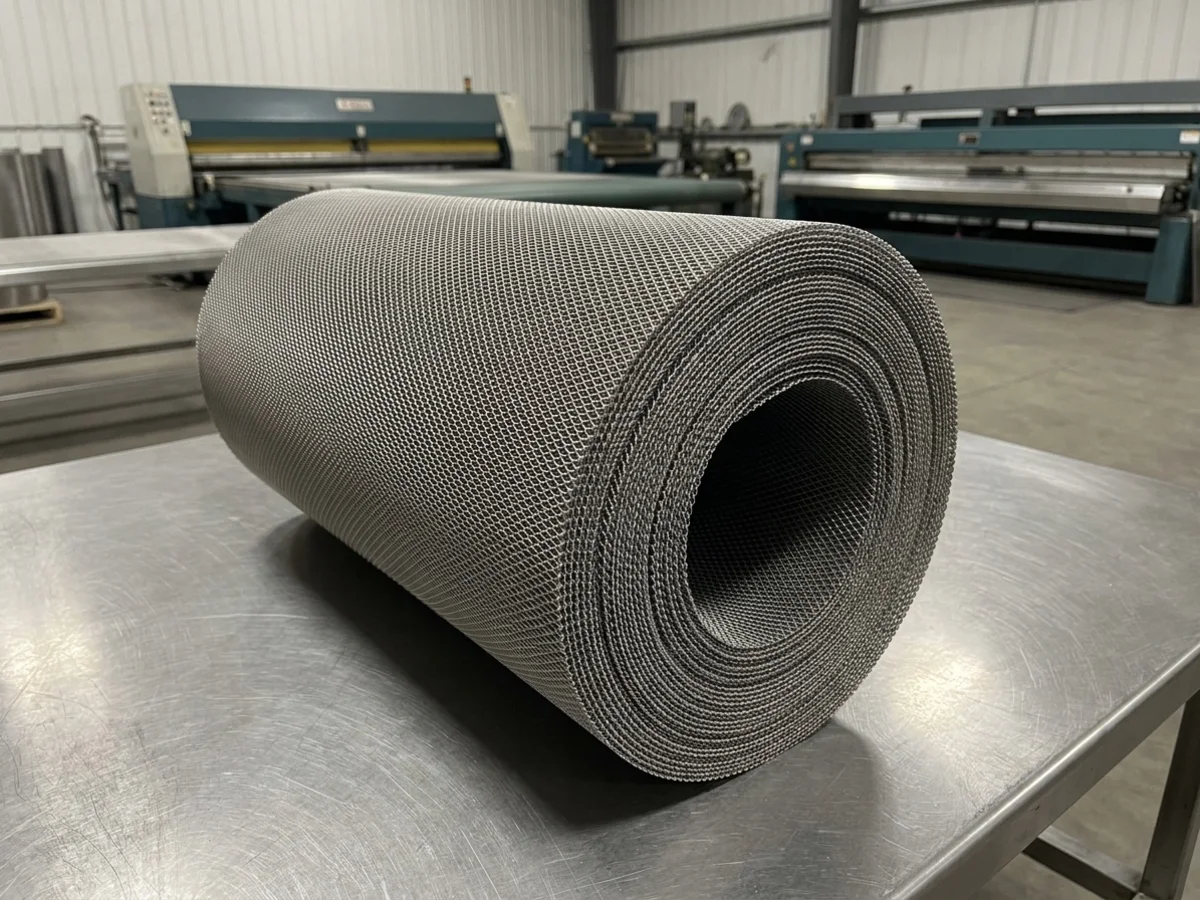 Abbildung 1: Präzisions-Streckmetallgitter aus hochreinem Grade 1 Titan. Das einphasige Alpha-Gefüge schließt interkristalline Entlegierung vollständig aus.
Technische Kriterien für die Wiederverwendung oder Ausmusterung von Altanoden
Nicht jede aus der Zelle ausgebaute Anode eignet sich für eine Neubeschichtung. Gründliche Eingangsprüfung ist unerlässlich. Zertifizierte Partnerwerke führen vor der Annahme metallurgische, geometrische und maßliche Prüfungen durch.
Praxiserfahrungen bestätigen, dass verbrauchte Reste restlos abgetragen werden müssen; ein direktes Überbeschichten ist unzulässig. Sauberkeit bestimmt die Haftung. Rückstände beeinträchtigen die Bindung der neu aufgesinterten Edelmetalloxide.
| Prüfpunkt | Zulässig für Entschichtung & Neubeschichtung | Reparatur / mechanisches Richten erforderlich | Zwingende Ausmusterung (Schrott) |
|---|---|---|---|
| Verbleibende Wandstärke | Dickenverlust <= 10% der Nennstärke | Dickenverlust 10% - 18%, keine tiefen Narben | Dickenverlust > 20% oder Lochfraßdurchbrüche |
| Lochfraß & Risse | Keine sichtbaren Krater, Mikroporen <= 0,05 mm | Isolierte Narben <= 0,15 mm, mechanisch glättbar | Dichte Wabenporen oder Risse in tragenden Stegen |
| Ebenheit & Verzug | Verzug / Verdrillung <= 1,5 mm/m | Mäßige Durchbiegung mit Richtwerkzeugen behebbar | Starker Verzug mit Gefahr von Rissen beim Richten |
| Stromschienen-Schweißnähte | Schweißnähte rissfrei, Übergangswiderstand normal | Leichte Oxidation, WIG-Nachschweißen möglich | Delamination von Kupfer-Titan-Schienen, Widerstand > 50% |
| Bisherige Beschichtungszyklen | 1. oder 2. Instandsetzung | 2. bis 3. Zyklus bei nachgewiesener Duktilität | >= 4 Zyklen, starke Versprödung durch Sauerstoff |
Bestehen die Anoden die Prüfung, setzen Werke Salzschmelzen oder saure Abbeizbäder ein, um alte Oxide zu lösen. Chemische Behandlung erfordert Präzision. Anschließend wird das Substrat mit Korund gestrahlt (RaRa 2,5–4,0 μm) und in heißer Oxalsäure geätzt, um eine mikroraue grauweiße Verankerungsfläche zu erzeugen.
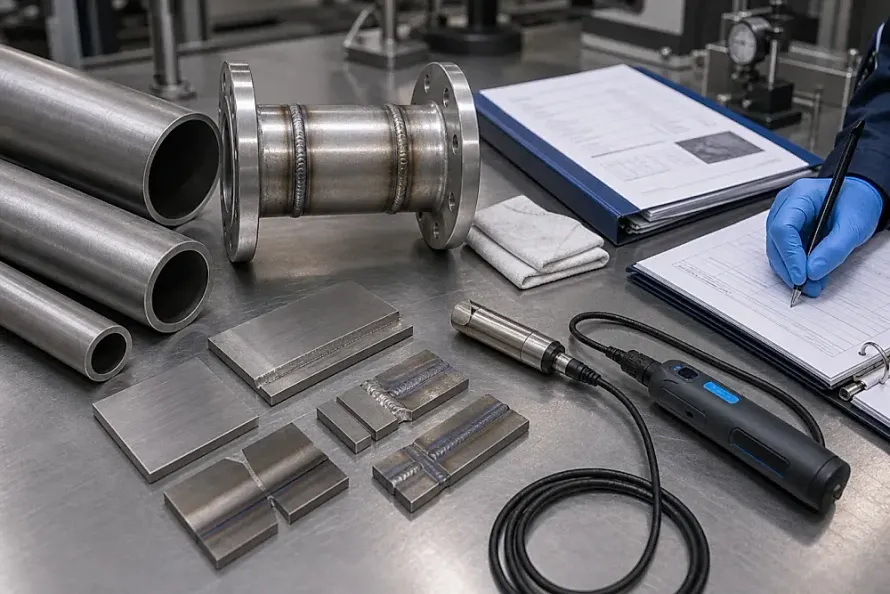
 Abbildung 2: Entschichtete Reintitan-Grundkörper werden zu 100% auf Lochfraß und Wandstärke geprüft, bevor das Ätzen in Oxalsäure erfolgt.
Elektrolytische Einsatzbereiche: Ruthenium-Iridium vs. Iridium-Tantal
Die Wahl der richtigen Katalysatorrezeptur bestimmt Lebensdauer und Stromverbrauch. Die Formulierung muss stimmen. Partnerwerke unterscheiden zwei Hauptsysteme, die exakt zum Elektrolyten passen müssen:
- Ruthenium-Iridium-System (RuO2-IrO2-TiO2, chlorabscheidend):
- Einsatzbereich: Chloridreiche Medien wie Chloralkali-Membranzellen, Natriumhypochlorit-Erzeuger, Meerwasser-Antifouling und industrielle Abwasserreinigung;
- Betriebsparameter: pH-Bereich 2–12, Elektrolyttemperatur maximal \le 60^\circ\text{C}–70^\circ\text{C};
- Wichtiger Hinweis: Wird eine Ruthenium-Iridium-Anode in Schwefelsäure oder bei starker Sauerstoffentwicklung betrieben, oxidiert RuO2 zu flüchtigem Rutheniumtetroxid (RuO4), was zum schnellen Schichtverlust führt. Medienverträglichkeit ist essenziell.
- Iridium-Tantal-System (IrO2-Ta2O5, sauerstoffabscheidend):
- Einsatzbereich: Stark saure Sauerstoffentwicklungsmedien wie Kupfer- und Aluminiumfolien-Elektrolyse, hydrometallurgische Metallgewinnung (Kupfer, Zink, Kobalt) und Beizsäurerecycling;
- Betriebsparameter: Beständig bei sehr niedrigem \text{pH} \le 1 in aggressiven Säuren mit niedriger Sauerstoffüberspannung;
- Wirkungsweise: Tantaloxid bildet mit Iridiumoxid ein dichtes Mischphasengitter, das das Eindringen von Säure zum Titangrundkörper verhindert. Die Standzeit ist hervorragend.
Beide Systeme werden in 10 bis 25 Zyklen manuell oder automatisiert aufgetragen und im Ofen gesintert. Präzises Brennen garantiert Haltbarkeit. Bei der Abnahme ist die Edelmetallbeladung in Gramm pro Quadratmeter (g/m²) der entscheidende Kennwert, nicht die Schichtdicke in Mikrometern (\mu\text{m}).
Wirtschaftlichkeit und Beschaffungsempfehlungen für die Neubeschichtung
Ein geplanter Entschichtungs- und Neubeschichtungszyklus bringt erhebliche Kostenvorteile für Großanlagen. Einsparungen sind beachtlich.
Die Aufarbeitung berechnet lediglich den Edelmetallverbrauch, das chemische Abbeizen und das Sintern im Ofen. Sie spart teure Titan-Rohmaterialien und Schweißarbeiten ein. Unter üblichen Marktbedingungen liegen die Kosten bei 40% bis 60% einer Neuanode. Wirtschaftliche Vorteile überzeugen.
Fachgerecht instandgesetzte Anoden erreichen im beschleunigten Lebensdauertest (ALT) 95% bis 100% der katalytischen Aktivität eines Neuteils. Qualität bleibt verlässlich gesichert.
Nach dem Ausbau dürfen Wartungsteams keine Winkelschleifer oder aggressiven Stahlbürsten einsetzen, um die Wandstärke nicht zu beschädigen. Schonender Umgang schützt Werte. Erfassen Sie Zellenspannungsverläufe und Betriebsbedingungen zusammen mit den Zeichnungen für eine technische Prüfung.
Zur Bewertung verbrauchter Zellen oder für Angebote zu MMO-Titananoden und Elektroden nutzen Sie unser Online-Anfrage- und Zeichnungsportal. Technische Unterstützung erfolgt zeitnah. Informieren Sie sich auch über unsere zertifizierten Partnerwerke und Fertigungskapazitäten.