In der Feinchemie, Hydrometallurgie, pharmazeutischen Entfärbung, Ozonbegasung und bei PEM-Elektrolyseuren stellen Prozessmedien extreme Anforderungen. Die Betriebsbedingungen sind extrem rau. Herkömmliche Filterelemente aus Edelstahl 316L und PTFE-Membranen versagen unter aggressiven Säuren oder thermischen Wechselbelastungen oft innerhalb weniger Wochen durch Lochfraß oder Rissbildung.
Bei der Auswahl korrosionsbeständiger metallischer Filtermedien stehen Beschaffungsteams vor einer zentralen Entscheidung: Sollten kaltisostatisch gepresste (CIP) und hochvakuumgesinterte poröse Titanfilterkerzen oder industrielle Titandrahtgewebe eingesetzt werden? Die richtige Auswahl ist entscheidend.
Basierend auf Qualitätskontrolldaten zertifizierter Partnerwerke (certified partner facilities) analysiert dieser technische Leitfaden die metallurgischen, strömungsmechanischen und strukturellen Unterschiede beider Titanfilterformen. Hohe Standards dulden keine Kompromisse.
1. Metallurgischer Aufbau: 3D-Sintermatrix vs. 2D-Gewebe
Der grundlegende Unterschied zwischen gesinterten Elementen und Drahtgeweben liegt in der Fertigungsroute und der Porengeometrie. Die Fertigungsverfahren unterscheiden sich grundlegend.
Hochreines HDH-Titanpulver ──> 300 MPa Kaltisostatisches Pressen (CIP) ──> 1250°C Vakuumsinterung ──> Starres 3D-Mikroporen-Element
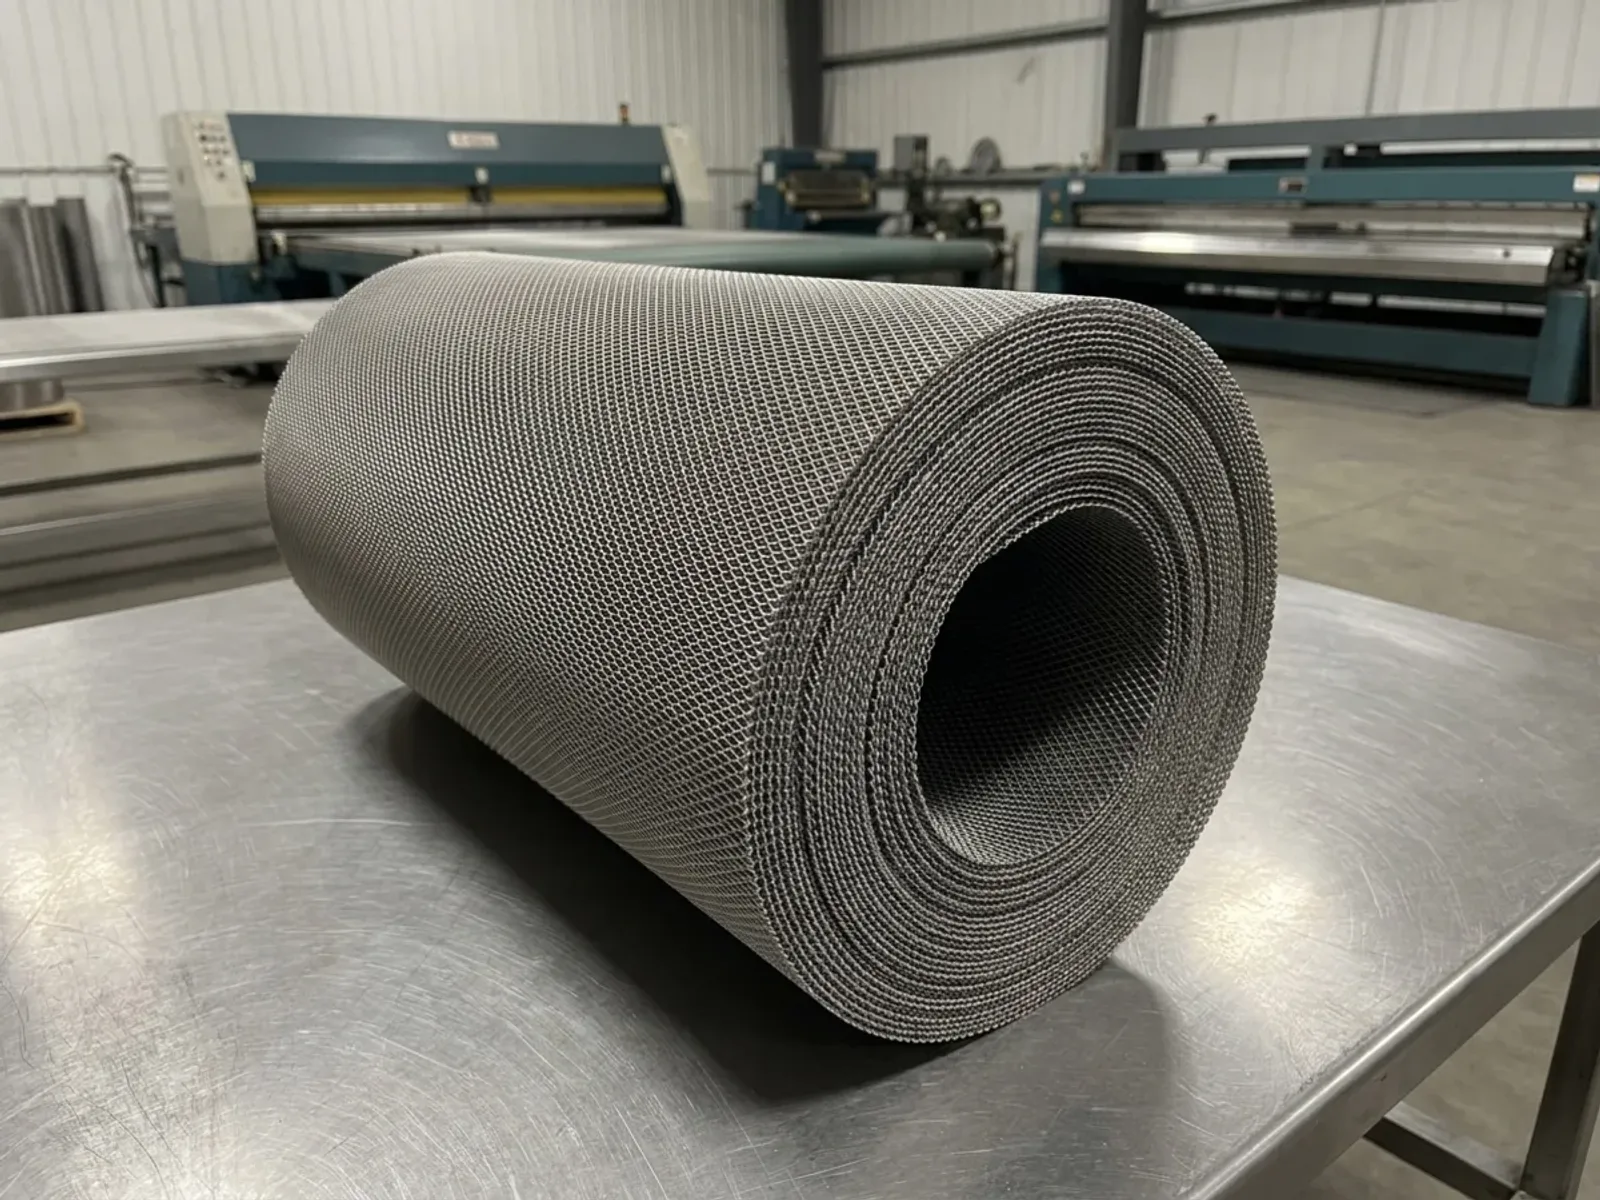
Industrieller Titandraht (Gr1 / Gr2) ──> Greiferwebmaschine Leinen-/Köperbindung ──> Ultraschallreinigung ──> Flexibles 2D-Gewebe (5–200 Mesh)
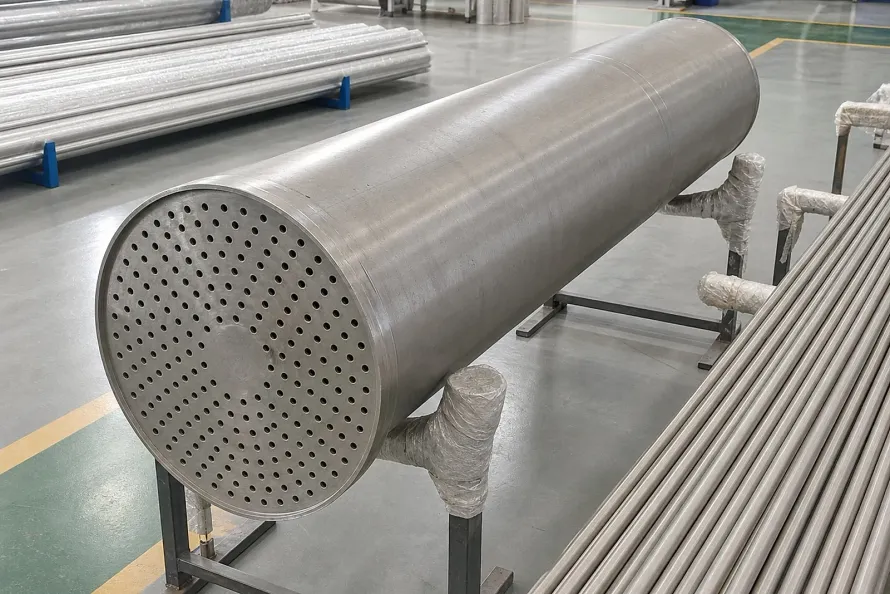
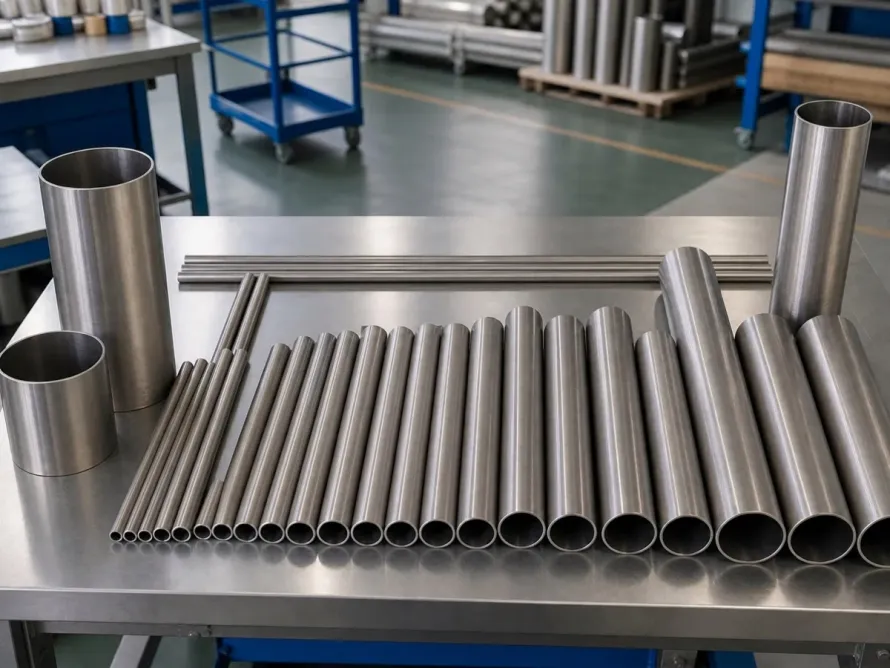
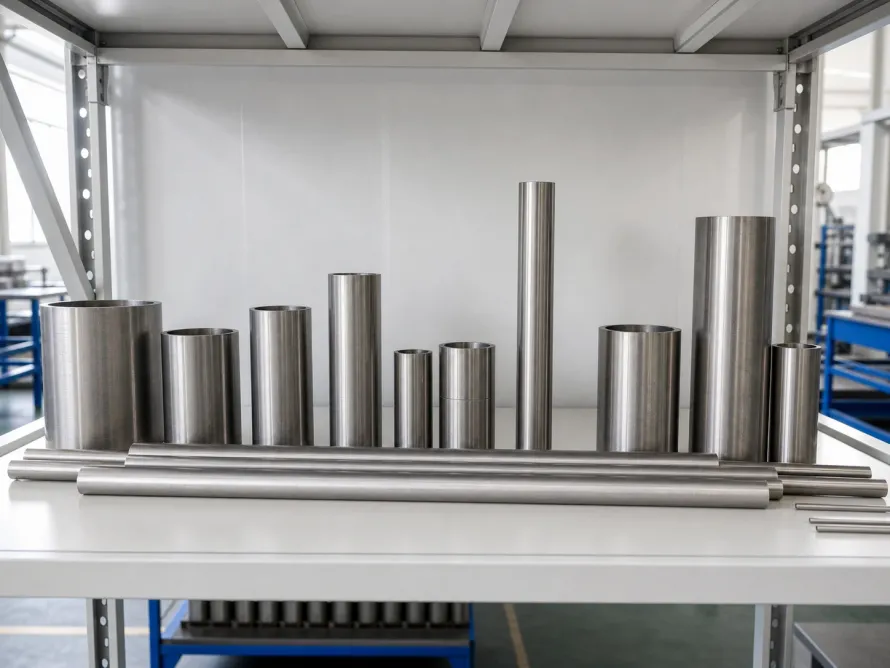
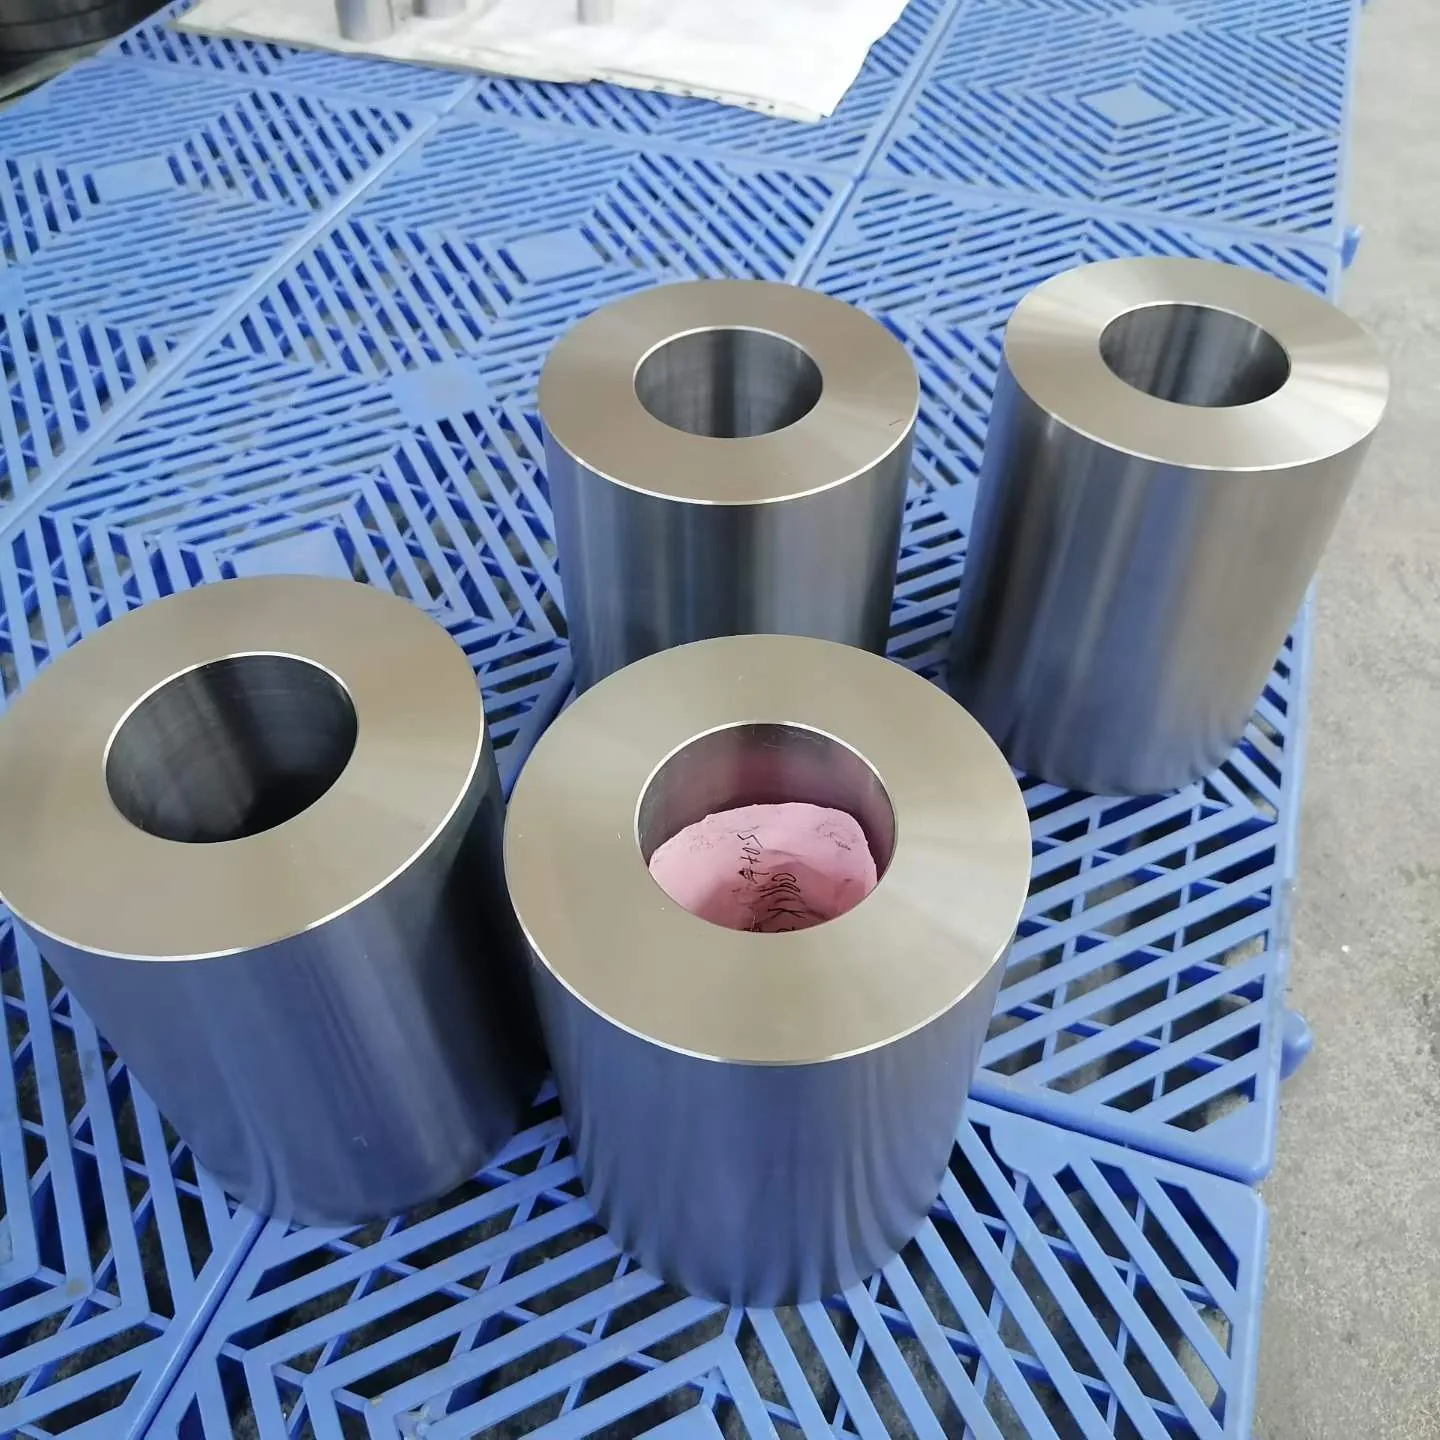
In zertifizierten Partnerwerken werden poröse Filterkerzen aus hochreinem Hydrid-Dehydrid-Titanpulver (HDH) hergestellt. Das Pulver wird pneumatisch klassiert und unter 300 MPa kaltisostatischem Druck (CIP) oder Walzen kompaktiert. Die Pulverklassierung erfolgt äußerst präzise. Der Grünling wird anschließend im Hochvakuumofen bei Drücken unter $10^{-2}\text{ Pa}$ bei 1250°C festphasengewalzt und gesintert.
Bei dieser Temperatur bilden Oberflächen- und Volumendiffusion feste metallurgische Sinterhälse zwischen den Titanpartikeln. Es entsteht eine stabile Porenstruktur mit 35% bis 50% Porosität (35%–50%) und gewundenen dreidimensionalen Kanälen. Die strukturelle Steifigkeit ist hervorragend. Da das Element völlig frei von Bindemitteln ist, besteht im Betrieb keinerlei Risiko von Partikelabrieb in den Prozessstrom.
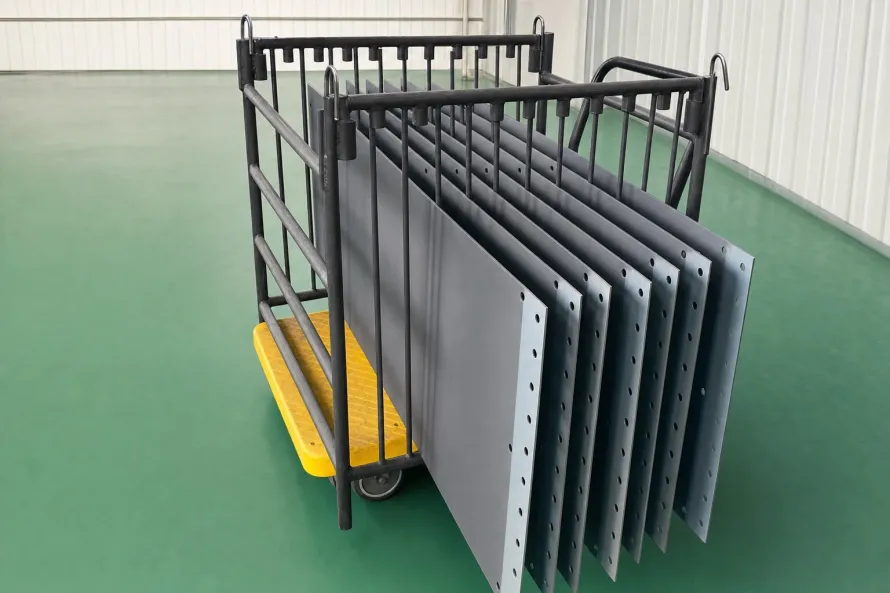
Titandrahtgewebe wird hingegen aus blankgeglühtem Titandraht der Güte Grade 1 Reintitan mit Durchmessern von 0,2 mm bis 2,0 mm gefertigt. Die Drahtdurchmesser werden strikt überwacht. Auf Webmaschinen werden Standardmaschenweiten von 5 bis 80 Mesh sowie Feingewebe von 100 bis 200 Mesh gewebt. Drahtgewebe stellt eine zweidimensionale Siebfläche dar.
2. Technische Leistungsmatrix im Vergleich
Konkrete Kennzahlen erleichtern die technische Beschaffung. Die nachfolgende Übersicht vergleicht die wichtigsten Kennwerte:
| Technische Kennzahl | 300 MPa CIP Poröses Sintertitan | Präzisions-Titandrahtgewebe (100–200 Mesh) | Gestrecktes Titanblech (Expanded Sheet) |
|---|---|---|---|
| Filtrationsmechanismus | 3D-Tiefenfiltration + Trägheitsabscheidung | 2D-Oberflächensiebung | Grobe mechanische Abscheidung / Stützkern |
| Filterfeinheit | 0,22 μm bis 100 μm (Absolut & Nominell) | 75 μm bis 150 μm (~100–200 Mesh) | 250 μm bis 4000 μm (0,25–4 mm Öffnung) |
| Offene Porosität / Siebfläche | 35% bis 50% (Volumenporosität) | 30% bis 45% (Geometrische Öffnungsfläche) | 40% bis 65% (Offene Fläche) |
| Maximale Betriebstemperatur | -200°C bis +300°C (Bis 450°C unter Schutzgas) | -200°C bis +300°C | -200°C bis +400°C |
| Maximaler Differenzdruck ($\Delta P$) | Vorwärts $\ge 0,6\text{ MPa}$, Rückwärts $\ge 0,4\text{ MPa}$ | Grenze $\le 0,15\text{ MPa}$ (Verformungsgefahr) | Strukturell hoch belastbar |
| Rückspül- / Rückblasbeständigkeit | Sehr hoch (Beständig gegen Druckpulse) | Gering bis mäßig (Gefahr von Drahtverschiebung) | Hoch (Starr und formstabil) |
| Partikelabtrag / Faserfreisetzung | Kein Abtrag (1250°C Diffusionsbindung) | Gering (Drähte intakt, Partikelfreisetzung möglich) | Kein Abtrag |
| Häufigste Ausfallursache | Porenverblockung durch Submikron-Partikel | Mechanische Drahtverschiebung, Ermüdung | Oberflächenbelag, Rissbildung an Schweißnähten |
3. Vier entscheidende Kriterien für die Beschaffung
Einkaufs- und Projektingenieure sollten bei der technischen Prüfung vier Kriterien anwenden. Die Kriterien müssen eindeutig sein.
1. Abscheidegrenze: Die 50 μm Wasserscheide
Wenn Partikel zwischen 0,22 μm und 45 μm abgetrennt werden müssen – beispielsweise bei der Rückgewinnung von Edelmetallkatalysatoren oder Aktivkohle in der Pharmazie – sind poröse gesinterte Titanfilterkerzen unverzichtbar. Die Abscheidegenauigkeit ist extrem hoch. Gewundene Porenkanäle garantieren eine Filtrat-Trübung von unter $0,5\text{ NTU}$.
Sollen dagegen Schweißspritzer, Rostpartikel oder Feststoffe über 75 μm (200 Mesh) abgetrennt werden, bietet industrielles Titangewebe den geringeren Anfangsdruckverlust bei maximalem Durchfluss. Geringe Druckverluste überzeugen hier.
2. Druckstöße und Online-Rückspülung
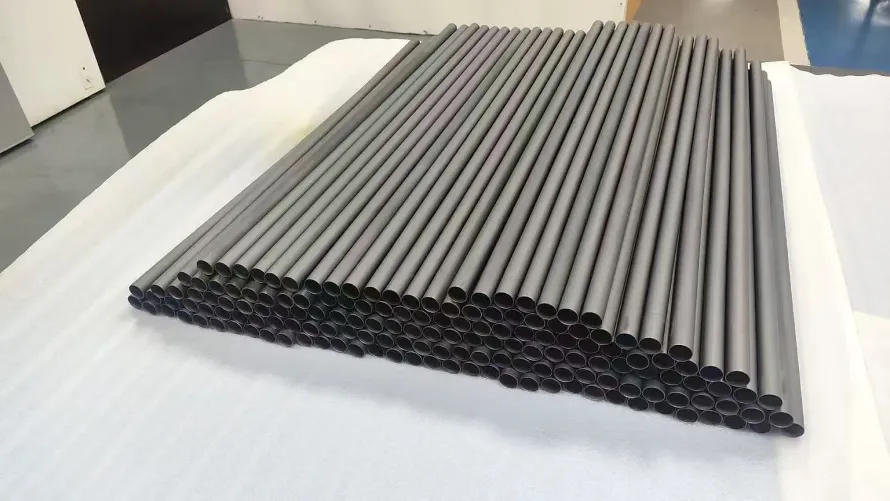
Stillstände für den manuellen Filterwechsel verursachen hohe Produktionsausfälle. Hohe Verfügbarkeit ist entscheidend. Gesinterte Titanrohre weisen eine bemerkenswerte Biege- und Druckfestigkeit auf. Steigt der Differenzdruck durch Filterkuchenbildung auf $0,2–0,3\text{ MPa}$ an, kann die Anlage einen Rückblasimpuls mit 0,4–0,5 MPa reinem Stickstoff auslösen.
Weil die Sinterpartikel ein starres Metallgitter bilden, löst der Rückstoß den Filterkuchen sofort ab, ohne die Poren zu beschädigen. Drahtgewebe fehlt diese dreidimensionale Steifigkeit; ohne massive Stützkörbe führen wiederholte Druckstöße zu Verformungen und Gewebebrüchen. Eine mechanische Abstützung ist zwingend erforderlich.
3. Chemische Regeneration und Beständigkeit
Beide Filterformen nutzen die schützende Passivschicht aus $\text{TiO}_2$ und bieten exzellente Beständigkeit gegen feuchtes Chlorgas, Natriumhypochlorit und Salpetersäure. Die Beständigkeit ist hervorragend. Bei schwer löslichen Ablagerungen lassen sich Sinterkerzen regenerieren: Einlegen in $15%–20%\text{ }\text{HNO}_3$ für 2–4 Stunden löst anorganische Verkrustungen ohne Porenerweiterung; warme $3%–5%\text{ }\text{NaOH}$ unter Ultraschall entfernt organische Rückstände, wodurch über 90% der ursprünglichen Permeabilität wiederhergestellt werden.
4. Qualitätssicherung bei Wareneingang: Blasenpunkt und Werksprüfzeugnis
Um minderwertige Produkte aus verunreinigtem Titanschrott oder unzureichend gesinterten Körpern auszuschließen, müssen Prüfkriterien vereinbart werden. Eine strenge Wareneingangskontrolle ist Pflicht.
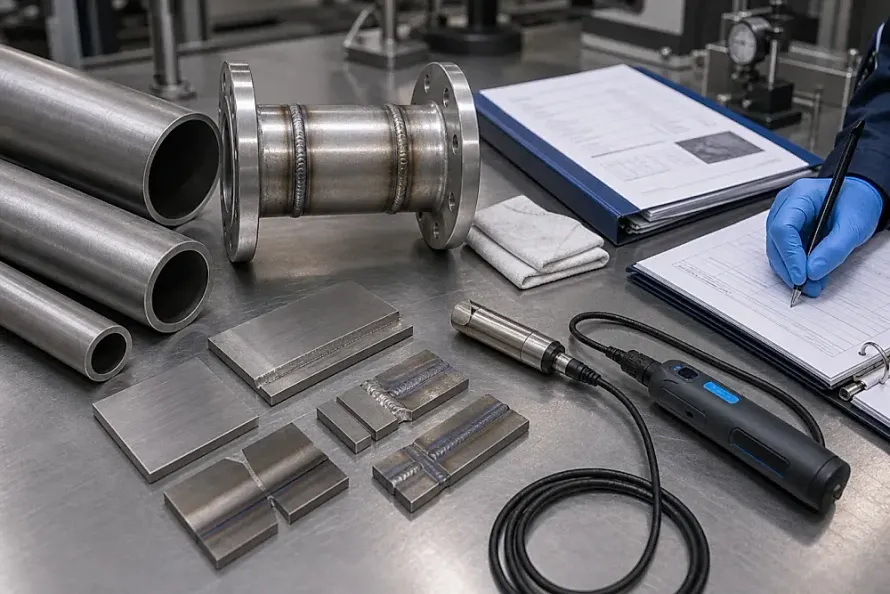
Jedes Produktionslos gesinterter Kerzen muss einem Blasenpunkttest nach ASTM E128 oder ISO 4003 unterzogen werden. In reinem Ethanol (Oberflächenspannung $\gamma = 22,3\text{ mN/m}$) wird der Druck gemessen, bei dem die erste kontinuierliche Blasenreihe aufsteigt. Die Prüfmethodik ist präzise. Nach der Washburn-Gleichung: $$D_{\max} = \frac{4 \gamma \cos\theta}{P}$$ Dieser Druckwert belegt den maximalen Porendurchmesser und schließt Fehlstellen zuverlässig aus.
Anschlussadapter – wie 222-Steckadapter, 226-Bajonettverschlüsse oder NPT-Gewinde – müssen unter hochreinem Argon im WIG-Verfahren automatisch verschweißt werden. Die Schweißnahtgüte ist entscheidend. Die Schweißnaht muss eine metallisch glänzende, silbrige oder zartgelbe Farbe aufweisen. Blaue, graue oder pulvrige Nähte weisen auf Sauerstoffaufnahme hin, die unter Vibrationen zu Sprödbrüchen führt.
Lieferanten müssen ein rückverfolgbares Werksprüfzeugnis (Material Test Certificate, MTC) mit Schmelzen- und Chargennummer beifügen. Die lückenlose Rückverfolgbarkeit ist gewährleistet. Die Grenzwerte für Zwischengitterelemente im Rohpulver müssen dokumentiert sein: Sauerstoff $\le 0,35%$ und Eisen $\le 0,15%$. Erhöhte Eisen- und Sauerstoffwerte verspröden die Sinterhälse, was bei Druckschlägen zu Rissen führen kann.
Verwandte Produkte & Dienstleistungen
- Poröse gesinterte Titanfilterkerzen Produktübersicht
- Titandrahtgewebe und Streckmetallprodukte
- Reintitanrohre und nahtlose Titanrohre
- Grade 1 Reintitan Technische Kennwerte
- Kleinmengen & Prototypen Fertigungsservice
- Zertifizierte Partnerwerke Fertigungslinien und Qualitätskontrolle
Kostenlose technische Zeichnungs- und Spezifikationsprüfung
Ganz gleich, ob Sie poröse Titanfilterrohre für korrosive Reaktoren, Begasungslanzen oder Feingewebekörbe benötigen, nutzen Sie unsere kostenlose Vor-RFQ-Prüfung. Die technische Vorprüfung ist unverbindlich.
Unsere Ingenieure prüfen Einsatztemperaturen, chemische Medien, Abscheidegrade und Rückspülparameter, um die optimale Spezifikation sicherzustellen. Prototypenmuster und maßgeschneiderte Zuschnitte realisieren wir über unser zertifiziertes Netzwerk flexibel. Unser technischer Support agiert zügig.