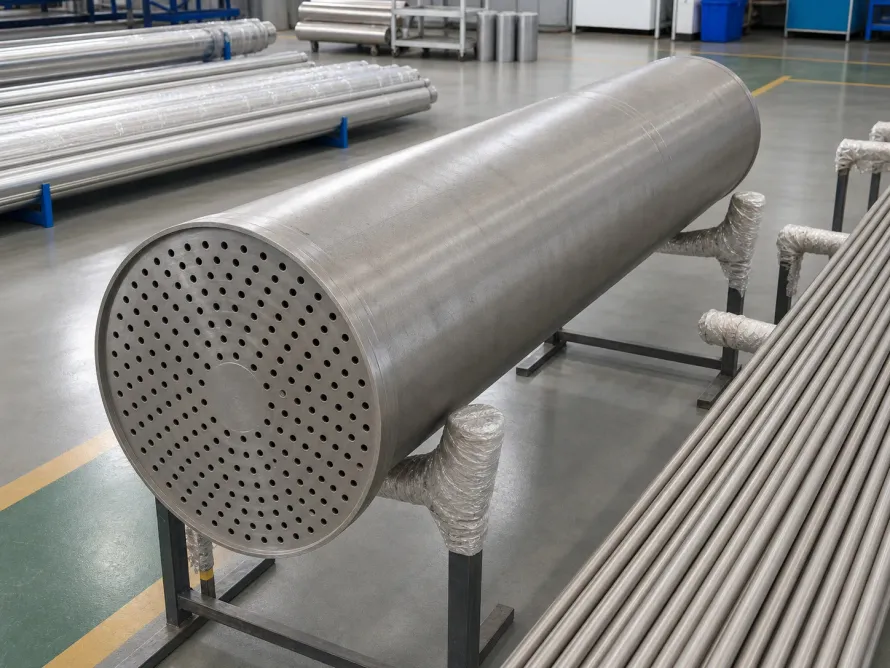
In Chlor-Alkali-Elektrolyseuren, Meerwasser-Verdampfern und Hydrometallurgie-Autoklaven ist Reintitan Grade 2 der bewährte Standard für allgemeine Korrosionsbeständigkeit. Materialauswahl erfordert Präzision.
Doch an Dichtflächen und Wärmetauscher-Mikrospalten verbirgt Reintitan Schwachstellen. Spaltkorrosion tritt plötzlich auf.
Übersteigt die Medientemperatur 75 °C bis 80 °C in chloridhaltiger Sole, versagt unlegiertes Titan häufig unerwartet unter Flanschdichtungen oder Rohr-Rohrboden-Verbindungen. Ungemerkte Wanddickenverluste führen zu teuren Anlagenstillständen.
Um Ausfallrisiken zu eliminieren, müssen Ingenieure zwischen dem Standard Grade 2, dem mikrolegierten Grade 12 (Ti-0.3Mo-0.8Ni) und dem palladiumstabilisierten Grade 7 (Ti-0.15Pd) wählen. Grenzen sind eindeutig. Gestützt auf Betriebsdaten zertifizierter Partnerwerke erläutert dieser Leitfaden kritische Spalttemperaturen, Wirkmechanismen, MTC-Prüfungen und RFA/PMI-Verfahren. Qualitätskontrolle bleibt unerlässlich.
Elektrochemie der Spaltkorrosion: Warum Reintitan bei 80 °C versagt
Technisches Reintitan verdankt seine Beständigkeit einer nanometerdünnen Titandioxid-Passivschicht. Die Schutzschicht ist hauchdünn. Im strömenden, sauerstoffreichen Medium repassiviert eine verletzte Oberfläche binnen Millisekunden. Regeneration erfolgt extrem schnell.
In mechanischen Spalten von 0,025 mm bis 0,1 mm Breite verändert sich das Milieu jedoch dramatisch:
- Sauerstoffzehrung im Okklusionsraum: Geringe Zirkulation verbraucht den gelösten Sauerstoff im Spalt in kürzester Zeit. Nachschub kann nicht eindringen.
- Kationenhydrolyse und pH-Sturz: Gelöste Titanionen hydrolysieren und setzen Wasserstoffionen frei, wodurch der Spalt-pH-Wert auf 1,0 bis 2,0 stürzt. Säurebildung schreitet voran.
- Chlorid-Migration und Autokatalyse: Chloridionen wandern zum Ladungsausgleich in den Spalt und bilden heiße Salzsäure. Der Korrosionsangriff beschleunigt sich selbst.
- Zerstörung der Passivschicht: Oberhalb der kritischen Spalttemperatur (CCT, bei Grade 2 typisch 75 °C bis 80 °C) löst die Säure die Schutzschicht auf. Der Spalt wirkt als winzige Anode gegen die riesige Außenkathode und durchlöchert Rohrwände innerhalb weniger Wochen. Zerstörung verläuft heimtückisch.
Mikrolegierungs-Abwehr: Schutzmechanismen in Gr12 und Gr7
Gegen den Passivierungsverlust im Spalt setzt die Metallurgie auf gezielte Legierungselemente:
1. Grade 12 (Ti-0.3Mo-0.8Ni): Wirtschaftliche Lösung für mittlere Temperaturen
Grade 12 (UNS R53400) enthält 0,3 % Molybdän und 0,8 % Nickel. Zusammensetzung ist exakt abgestimmt.
- Ti2Ni Mikro-Kathoden-Depolarisation: Nickel bildet intermetallische Ti2Ni-Ausscheidungen mit extrem niedriger Wasserstoffüberspannung. Dies depolarisiert die Kathodenreaktion und hält das Potenzial im passiven thermodynamischen Bereich. Passivität bleibt gewahrt.
- Molybdän hemmt aktive Auflösung: Gelöstes Molybdän blockiert das Eindringen von Chloridionen und verhindert Lochfraß. Schutzwirkung erweist sich als robust.
- Einsatzbereich: In chloridhaltigen Medien erhöht Grade 12 die Beständigkeit auf 170 °C bis 200 °C bei rund 30 % höherer Zugfestigkeit gegenüber Grade 2. Festigkeit überzeugt im Betrieb.
2. Grade 7 (Ti-0.15Pd): Ultimativer Schutz für siedende Säuren und aggressive Sole
Grade 7 (UNS R52400) fügt Reintitan 0,12 % bis 0,25 % Edelmetall Palladium hinzu. Korrosionsfestigkeit ist herausragend.
- Spontane Palladium-Anreicherung: In saurer Spaltflüssigkeit scheidet sich gelöstes Palladium spontan an der Oberfläche ab und bildet edle Reaktionszentren. Vorgang läuft selbsttätig ab.
- Enorme Sicherheitsreserven: Kritische Spalttemperaturen übersteigen 250 °C, selbst in siedender verdünnter Schwefel- oder Salzsäure. Sicherheitsreserven sind gewaltig.
Technischer Vergleich: Grade 2 vs. Grade 12 vs. Grade 7
Die folgende Matrix fasst chemische Grenzwerte, Korrosionsbeständigkeit und Kostenrelationen zusammen:
| Technische & Kaufmännische Kriterien | Grade 2 Reintitan | Grade 12 (Ti-0.3Mo-0.8Ni) | Grade 7 (Ti-0.15Pd) |
|---|---|---|---|
| UNS-Bezeichnung / Standards | UNS R50400 / ASTM B265, B338 | UNS R53400 / ASTM B265, B338 | UNS R52400 / ASTM B265, B338 |
| Wesentliche Legierungsanteile | Basisreintitan (Ti ≥ 99,2 %, Fe ≤ 0,30 %) | Mo: 0,20 %–0,40 %, Ni: 0,60 %–0,90 % | Pd: 0,12 %–0,25 %, Fe ≤ 0,30 % |
| Kritische Spalttemperatur (CCT) | 75 °C bis 80 °C (Neutrale Sole) | 170 °C bis 200 °C (pH 3–12) | >250 °C (Aggressive saure Sole) |
| Zugfestigkeit Raumtemp. Rm | ≥ 345 MPa | ≥ 485 MPa (~40 % Festigkeitsplus) | ≥ 345 MPa (Entspricht Gr2) |
| Streckgrenze Raumtemp. Rp0.2 | ≥ 275 MPa | ≥ 345 MPa (Höhere Auslegungsdrücke) | ≥ 275 MPa |
| Typische Apparateanwendungen | Meerwasserleitungen, <75 °C Kühler | Rohrbündelrohre, Soleverdampfer | Reaktordichtflächen, Blitzverdampfer |
| Kostenmultiplikator Vormaterial | 1,0x (Basiswert) | ~1,15x bis 1,25x (Hohe Wirtschaftlichkeit) | ~2,5x bis 3,5x (Edelmetallaufpreis) |
| Obligatorische MTC-Prüfungen | Schmelzennummer, Analyse, Zugversuch | Mo/Ni-Gehalt, Gefüge, Aufdornversuch | Pd-Gehalt, 100 % PMI-Nachweis |
Parameter lassen sich direkt ablesen. Unterschiede sind signifikant.
Partnerwerk-Praxisdaten & Vermeidung von Beschaffungsfehlern
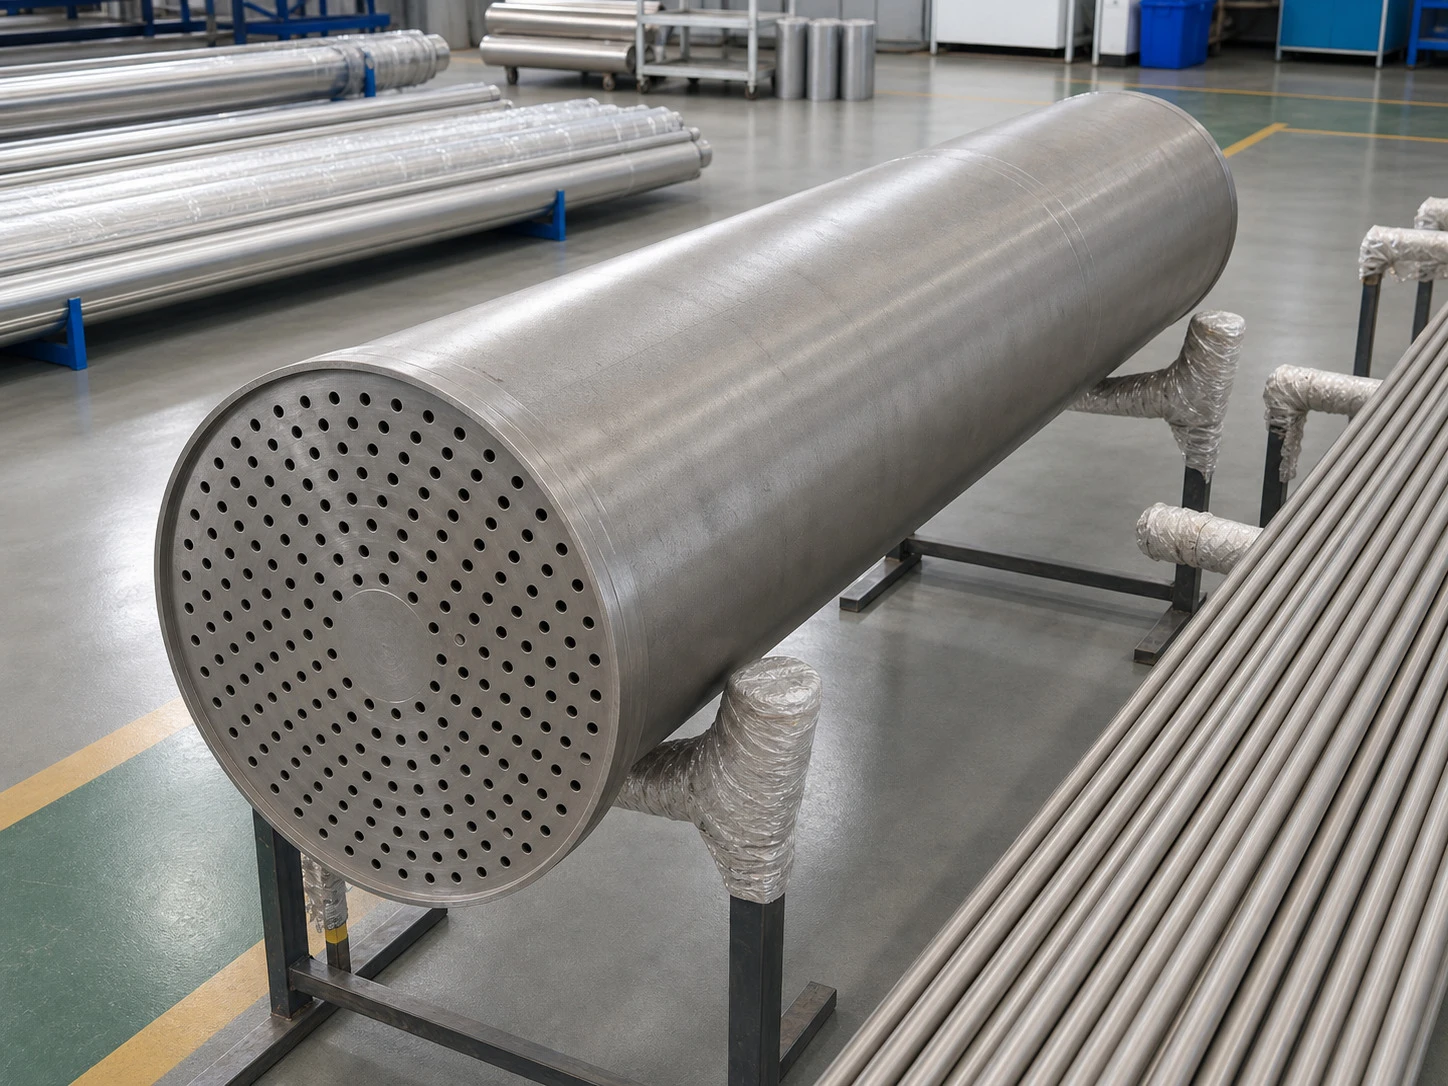
Nach Fertigungsaufzeichnungen zertifizierter Partnerwerke umfasst der Bau korrosionsfester Chemieapparate Rohrbündelwärmetauscher (50 bis 1.000 m2), Plattenwärmetauscher (10 bis 160 m2) sowie Reaktoren/Verdampfer bis 800 m2. Werkserfahrung ist fundiert. Einkäufer sollten vier Praxisregeln beachten:
1. Vermeidung unwirtschaftlicher Voll-Grade-7-Auslegungen
Große Wärmetauscher komplett in Grade 7 auszuführen vervielfacht das Projektbudget unnötig. Kosten geraten außer Kontrolle. Für mittlere Temperaturen (80 °C–160 °C) in chloridhaltigen Verdampfern ohne starke Reduktionssäuren empfiehlt sich nahtloses Titanrohr Grade 12 mit Grade-12-Rohrböden. Dies spart über 50 % Materialkosten. Einsparungen sind beträchtlich. Grade-7-Schmiedestücke sollten gezielt auf hochbelastete Stutzen und Dichtnuten begrenzt werden. Budget bleibt geschont.
2. Ausschluss von Rohrverwechslungen durch 100%-PMI-Prüfung
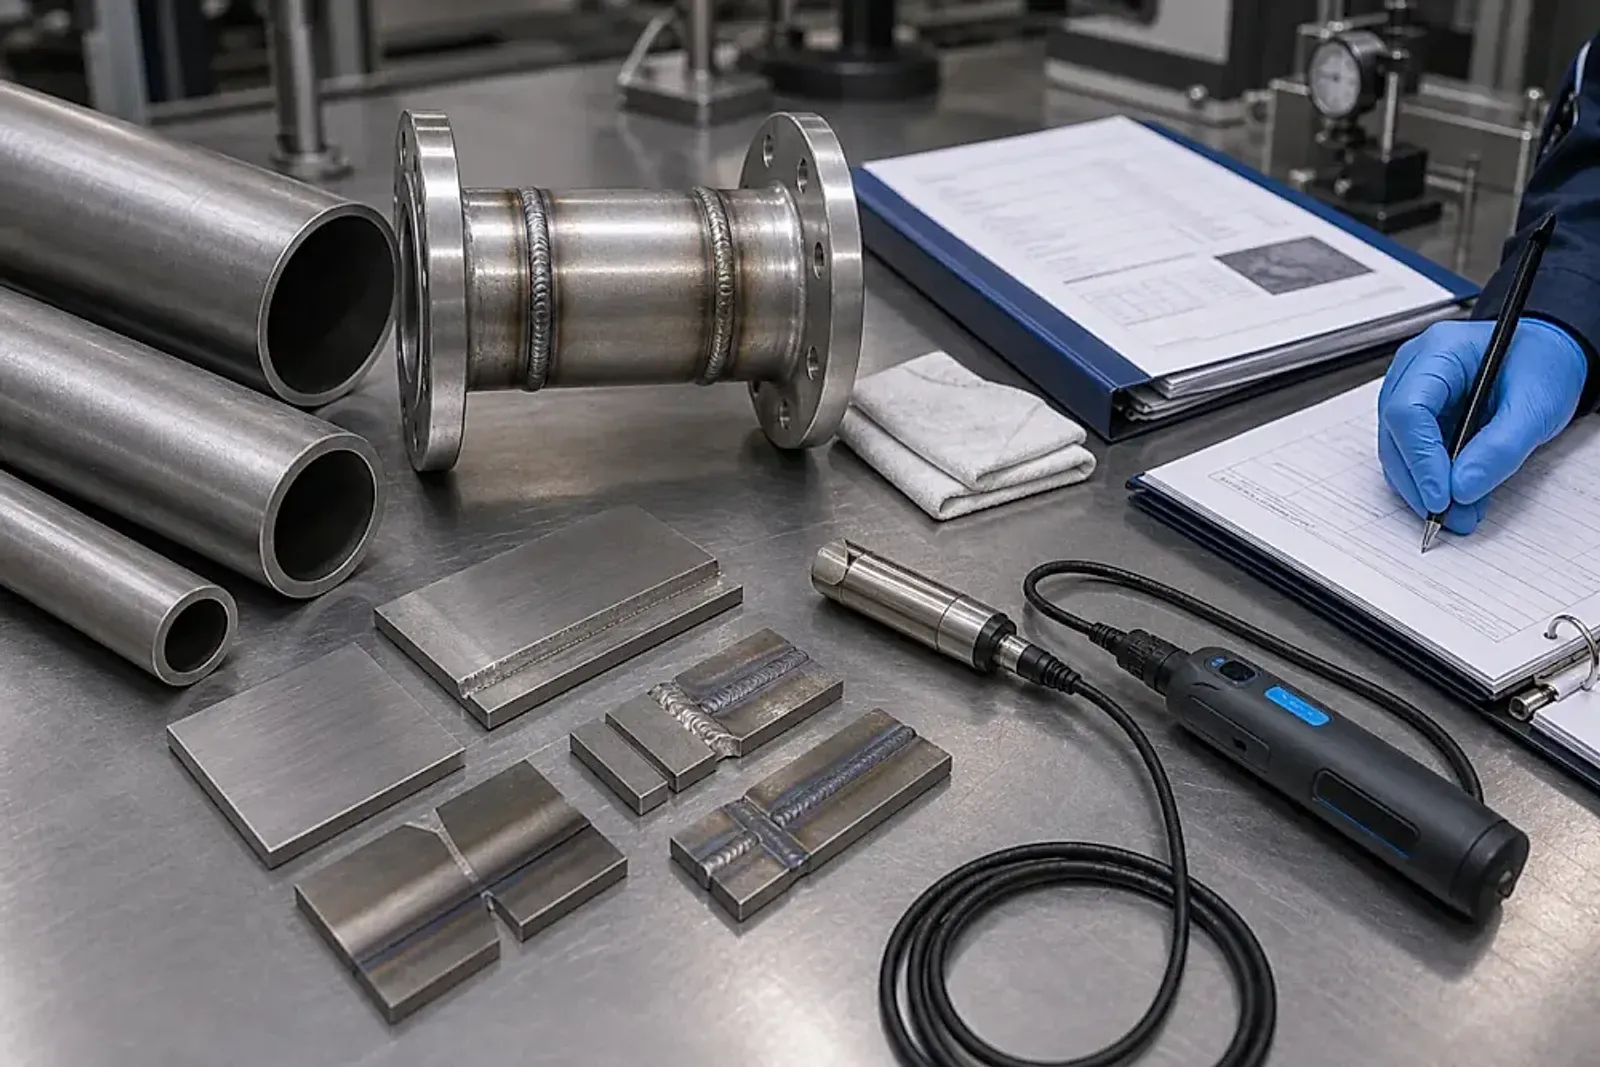
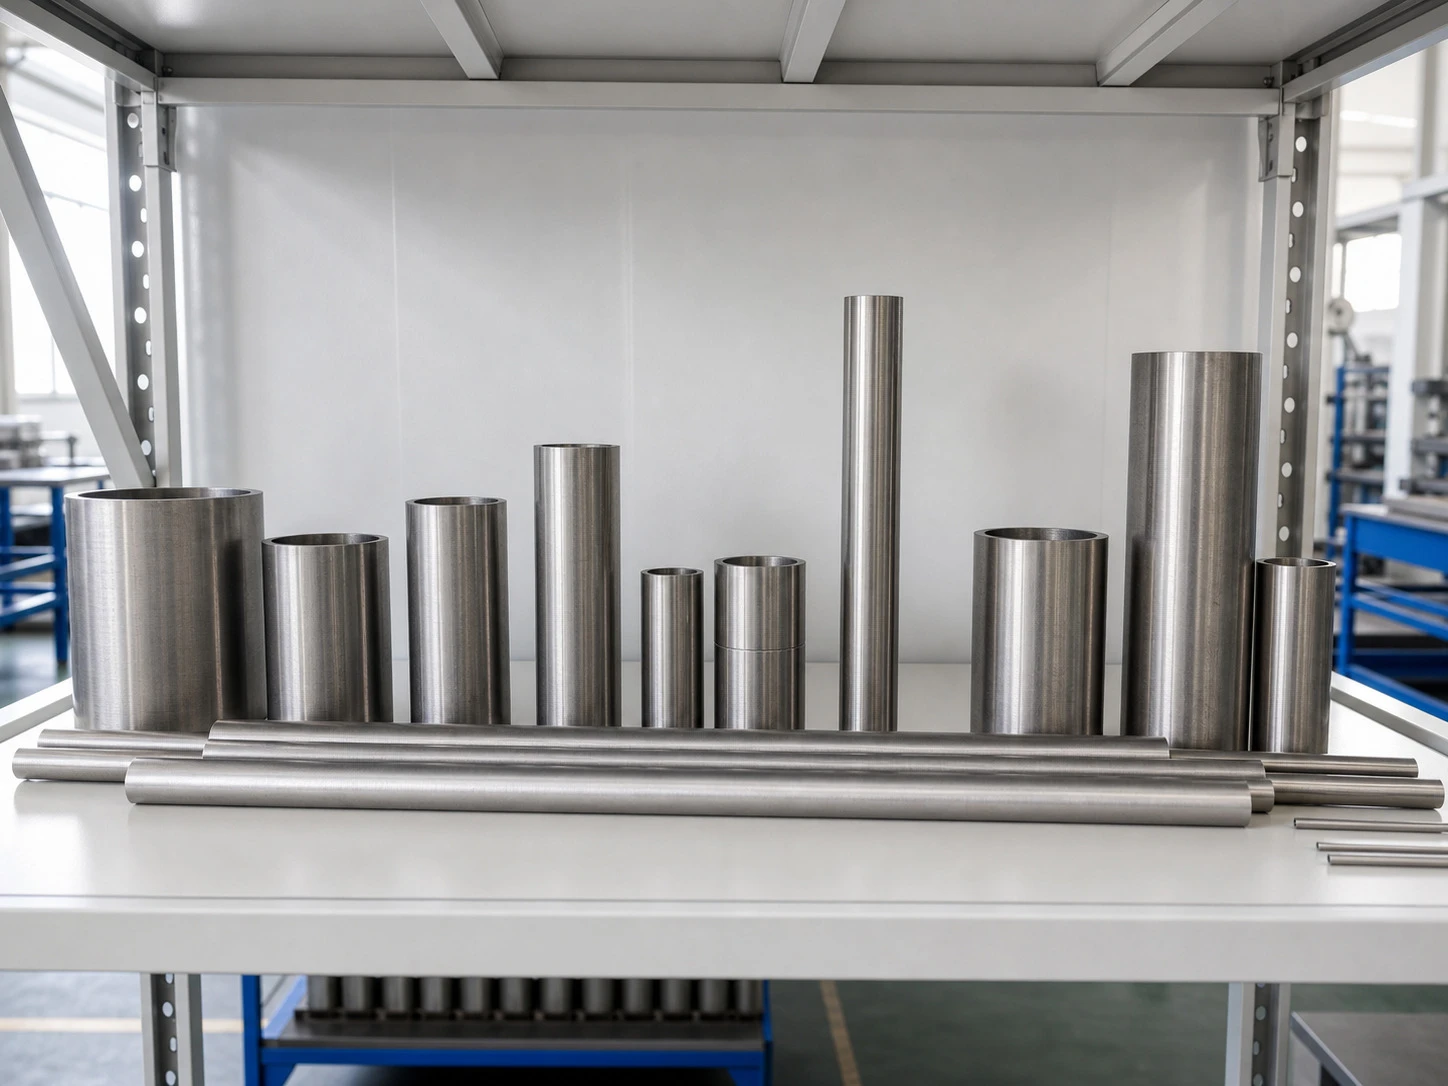
Da Reintitan und Sonderlegierungen in Glanz und Dichte identisch sind, drohen Verwechslungen im Lagerbetrieb. Verwechslungsgefahr ist real. Qualitätsrichtlinien verlangen: Alle nahtlosen Rohre aus Grade 7 und Grade 12 werden vor dem Export einer 100%-PMI-Prüfung per mobiler Röntgenfluoreszenzanalyse unterzogen. Jedes Rohr wird geprüft. Prüfer bestätigen Palladiumwerte (0,12 %–0,25 %) oder Molybdän/Nickel und gleichen die Schmelzennummer mit dem Werkszeugnis (MTC) ab. Rückverfolgbarkeit ist lückenlos gesichert.
3. Dichtungsauswahl gegen physikalische Kapillarspalte
Werkstoffupgrades ersetzen keine sorgfältige Dichtungsmechanik. Dichtungskonzept muss stimmen. Flanschverbindungen dürfen keinesfalls mit saugfähigen Asbest- oder faserigen Weichstoffdichtungen versehen werden. Bewährt haben sich metallisch gekapselte PTFE- oder expandierte PTFE-Dichtungen bei einer Dichtflächenrauheit von Ra 3,2 bis 6,3 μm. Dichtflächen verlangen Präzision.
4. Schutzgasführung beim Schweißen korrosionsfester Titanlegierungen
Das Schweißen von Gr7 und Gr12 verlangt höchsten Atmosphärenschutz gegen Sauerstoffaufnahme. Schutzgasführung ist entscheidend. Argonschutzgas muss eine Reinheit von mindestens 99,999 % bei einem Taupunkt unter -45 °C aufweisen. Schleppdüsen und Wurzelspülungen müssen Naht und Wärmeeinflusszone abschirmen, bis das Metall unter 400 °C abgekühlt ist. Schutz bleibt aufrechterhalten. Schweißnähte müssen silbrig oder hellgelb glänzen; violette Anlauffarben führen zur Ablehnung. Nahtqualität ist einwandfrei.
Fazit & Kostenlose Zeichnungsprüfung
Im Chemieanlagenbau liegt der Schlüssel zur Langlebigkeit in der exakten Werkstoffabstimmung auf Medientemperatur und Spaltgeometrie. Grade 12 wirtschaftlich zu nutzen und Grade 7 an Extremstellen zu platzieren, senkt die Gesamtbetriebskosten. Abstimmung bringt Sicherheit.
Vor der Bestellung nahtloser Rohre oder Apparatebauteile fordern Sie gerne aktuelle Lagerlisten und MTC-Muster bei unserem Fachteam an. Unter /de/get-quote/ können Sie technische Zeichnungen für eine kostenlose Vor-RFQ-Prüfung (Complimentary Pre-RFQ Drawing & Specification Audit) einreichen, bei der Metallurgen die Korrosions- und Wanddickenlimits verifizieren. Nutzen Sie auch unsere Berechnungsseiten zur Ermittlung theoretischer Rohrgewichte. Ingenieure antworten unverzüglich.
Verwandte Produkte & Dienstleistungen
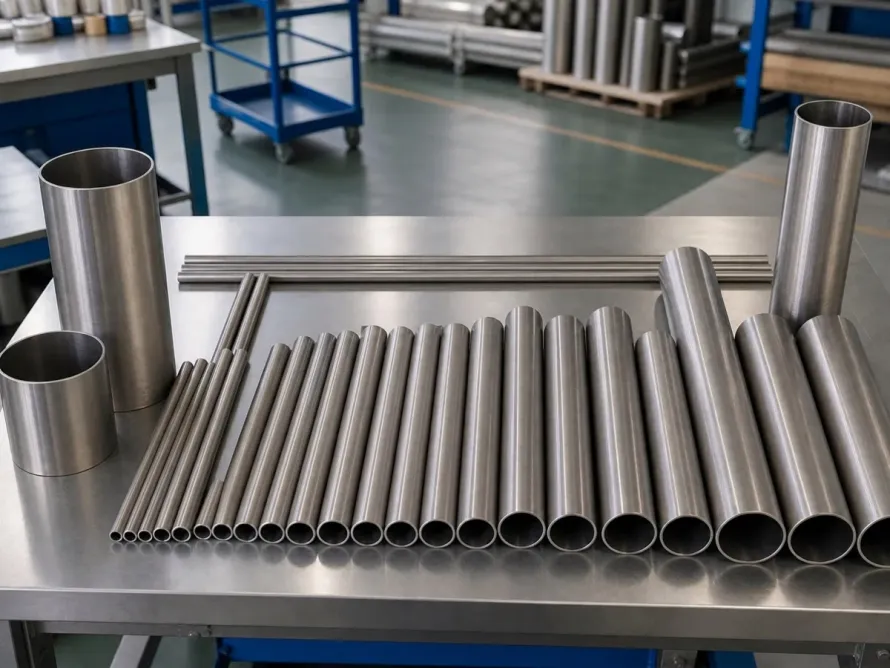
- Nahtlose Titanrohre & Wärmetauscherrohre: Kaltgepilgertes Präzisionsrohr von 6 mm bis 219 mm Außendurchmesser.
- Werkstoffdaten Reintitan Grade 2: Standardwerkstoff für chemische Prozesse in oxidierenden Medien.
- Korrosionsbeständiges Titan Grade 7: Mit 0,15 % Palladium stabilisierte Legierung für siedende Säuren und aggressive Sole.
- Titan Grade 12 (Titan-Molybdän-Nickel): Hochfeste, spaltkorrosionsbeständige Legierung für Chloridanlagen.
Quellen
- ASTM B338: Standard Specification for Seamless and Welded Titanium and Titanium Alloy Tubes for Condensers and Heat Exchangers.
- Schutz, R. W., & Thomas, D. E. (1987). Corrosion of Titanium and Titanium Alloys. ASM Handbook, Volume 13: Corrosion.
- ASTM B265: Standard Specification for Titanium and Titanium Alloy Strip, Sheet, and Plate.