Wenn ein CNC-Fertigungsbetrieb oder ein Serienhersteller von hochwertigen Taschenmessern einen unerklärlichen Chargenausschuss untersucht – etwa stark schwankende Federspannungen bei 200 Frame-Lock-Griffschalen oder sichtbare Farbabweichungen nach dem Spannungsanodisieren (Typ III) –, liegt die Ursache selten im CAM-Programm oder am Gleichstromnetzteil. In den meisten Fällen kämpft die Fertigung gegen zwei nicht spezifizierte Variablen im Rohtitan: gemischte Walzrichtungen (Rolling Grain Direction) und Chargenschwankungen zwischen verschiedenen Schmelzen (Multi-Heat Variance).
Der Einkauf von standardmäßig zertifiziertem Titanblech oder Stabmaterial stellt zwar sicher, dass die Grenzwerte nach ASTM B265 oder ASTM B348 eingehalten werden. Diese Grundnormen wurden jedoch für den allgemeinen Apparatebau konzipiert und nicht für hochpräzise 5-Achs-CNC-Zerspanung oder optisch kritische Oberflächen. Wer die Metallurgie hinter der Walzrichtung (Longitudinal vs. Transverse) und der Einzel-Schmelzencharge (Single Heat Lot) versteht, kann diese Parameter bereits bei der Anfrage verbindlich festlegen.
Warum die Walzrichtung (Rolling Grain Direction: Longitudinal vs. Transverse) bei Titanblechen entscheidend ist
Im Gegensatz zu kubisch kristallisierenden Metallen wie Aluminium oder austenitischem Edelstahl besitzt die Alpha-Phase (α) von Titan ein hexagonal dichtest gepacktes Kristallgitter (HCP). Ein einzelner HCP-Titankristall verhält sich mechanisch stark richtungsabhängig (anisotrop): Parallel zur hexagonalen c-Achse beträgt der Elastizitätsmodul rund 145 GPa, während er entlang der basalen a-Achse bei nur etwa 100 GPa liegt.
Wenn Brammen aus Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6) oder Reintitan Grade 2 (UNS R50400 / Werkstoff 3.7035 / ВТ1-0) über unsere zertifizierten Partnerwerke (through our certified partner facilities) warm- und kaltgewalzt werden, richten sich die HCP-Elementarzellen durch Gleit- und Zwillingsbildung in Vorzugsorientierungen aus – es entsteht eine ausgeprägte kristallographische Textur (Basaltextur). Selbst nach dem Rekristallisationsglühen bleibt diese Richtungsabhängigkeit im Blech erhalten:
- Längsrichtung (Longitudinal, L — parallel zur Walzrichtung): Die Körner sind entlang der Walzachse gestreckt. Dies führt typischerweise zu einem etwas niedrigeren Elastizitätsmodul (105–112 GPa), besserer Biegeumformbarkeit quer zur Faser und geringerer Streuung des Rückfederungswinkels.
- Querrichtung (Transverse, T — senkrecht zur Walzrichtung): Da die c-Achsen der Basalebenen beim Walzen häufig zur Querrichtung kippen, zeigt die Prüfung quer zur Walzrichtung einen höheren scheinbaren Elastizitätsmodul (115–122 GPa), eine höhere Streckgrenze (Rp0,2) sowie eine stärkere elastische Rückfederung.
| Metallurgische & mechanische Eigenschaft | Longitudinal (L — parallel zur Walzachse) | Transverse (T — quer zur Walzachse) | Auswirkung in der Fertigung bei Mischung von L und T |
|---|---|---|---|
| Dominante HCP-Kristallorientierung | Gestreckte α-Körner in Walzrichtung | Basale c-Achsen bevorzugt zur Querachse geneigt | Unvorhersehbares Schnittkraft- und Verzugsverhalten |
| Scheinbarer Elastizitätsmodul (E) | Niedrigeres Niveau (105–112 GPa) | Höheres Niveau (115–122 GPa) | Bis zu 10–15 % Steifigkeitsschwankung bei Biegebalken |
| 0,2 %-Dehngrenze (Rp0,2) | Normkonforme Basis nach ASTM B265 | Typischerweise 3–8 % höher als in L-Richtung | Schwankende Biegekräfte beim Vorspannen von Federn |
| Rückfederungswinkel beim Kaltbiegen | Geringerer Winkel, engere Toleranzstreuung | Stärkere elastische Rückfederung | Ungleichmäßige Biegewinkel bei Clips und Haltern |
| Eigenspannungsabbau beim Fräsen | Symmetrische Längswölbung nach Taschenfräsen | Asymmetrische Torsion oder Querwölbung | Spannmittel-Kompensation versagt bei gedrehten Rohteilen |
Praxisbeispiel 1: Frame-Lock-Griffschalen und gefräste Titan-Clips
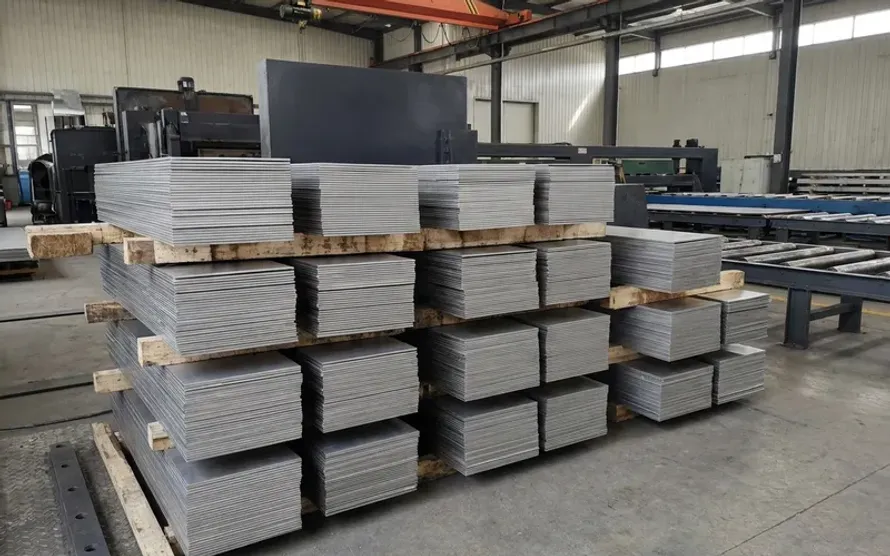
In der Serien- und Custom-Fertigung für Messerbau & EDC verschachteln Wasserstrahl-Bediener die Konturen auf einer Großformattafel aus 3,2 mm (0.125”) oder 4,0 mm (0.157”) starkem Grade 5 Titan häufig in 0°-, 90°- und Schräglagen, um den Materialverschnitt zu minimieren. Was beim Nesting Rohmaterial spart, rächt sich auf der CNC-Fräsmaschine.
Für einen integralen Frame-Lock-Mechanismus wird an der Federwurzel eine Entlastungsnut (Lockbar Relief Cutout) auf eine Restwandstärke von 1,0–1,5 mm (0.040”–0.060”) gefräst. Da die Federsteifigkeit direkt proportional zum richtungsabhängigen Elastizitätsmodul E ist, benötigt eine in Querrichtung (T) geschachtelte Griffschale spürbar mehr Daumenkraft zum Entriegeln als eine baugleiche Schale in Längsrichtung (L). Auch beim Einstellen der Lockbar-Vorspannung reagieren L- und T-Teile mit unterschiedlichen Fließgrenzen. Dasselbe gilt für gefräste oder gebogene Taschenclips: Werden Walzrichtungen gemischt, fühlt sich die halbe Serie zu hart und die andere Hälfte zu weich an.
Praxisbeispiel 2: Dünnwandige CNC-Gehäuse und schmale Strukturrahmen
Wenn CNC-Zerspanungsbetriebe tiefe Kavitäten in 6,0–12,7 mm (0.236”–0.500”) starke Titanplatten einbringen, lösen sich die im Walzprozess eingebrachten Eigenspannungen in L- und T-Richtung unterschiedlich ab. Wird bei einem dünnwandigen Elektronikgehäuse oder einem langen Optikrahmen über 70 % des Werkstoffvolumens zerspant, verzieht sich das Bauteil entlang einer berechenbaren Kurve – jedoch nur dann, wenn jeder einzelne Rohling mit identischer Walzrichtung in den Schraubstock eingelegt wird.
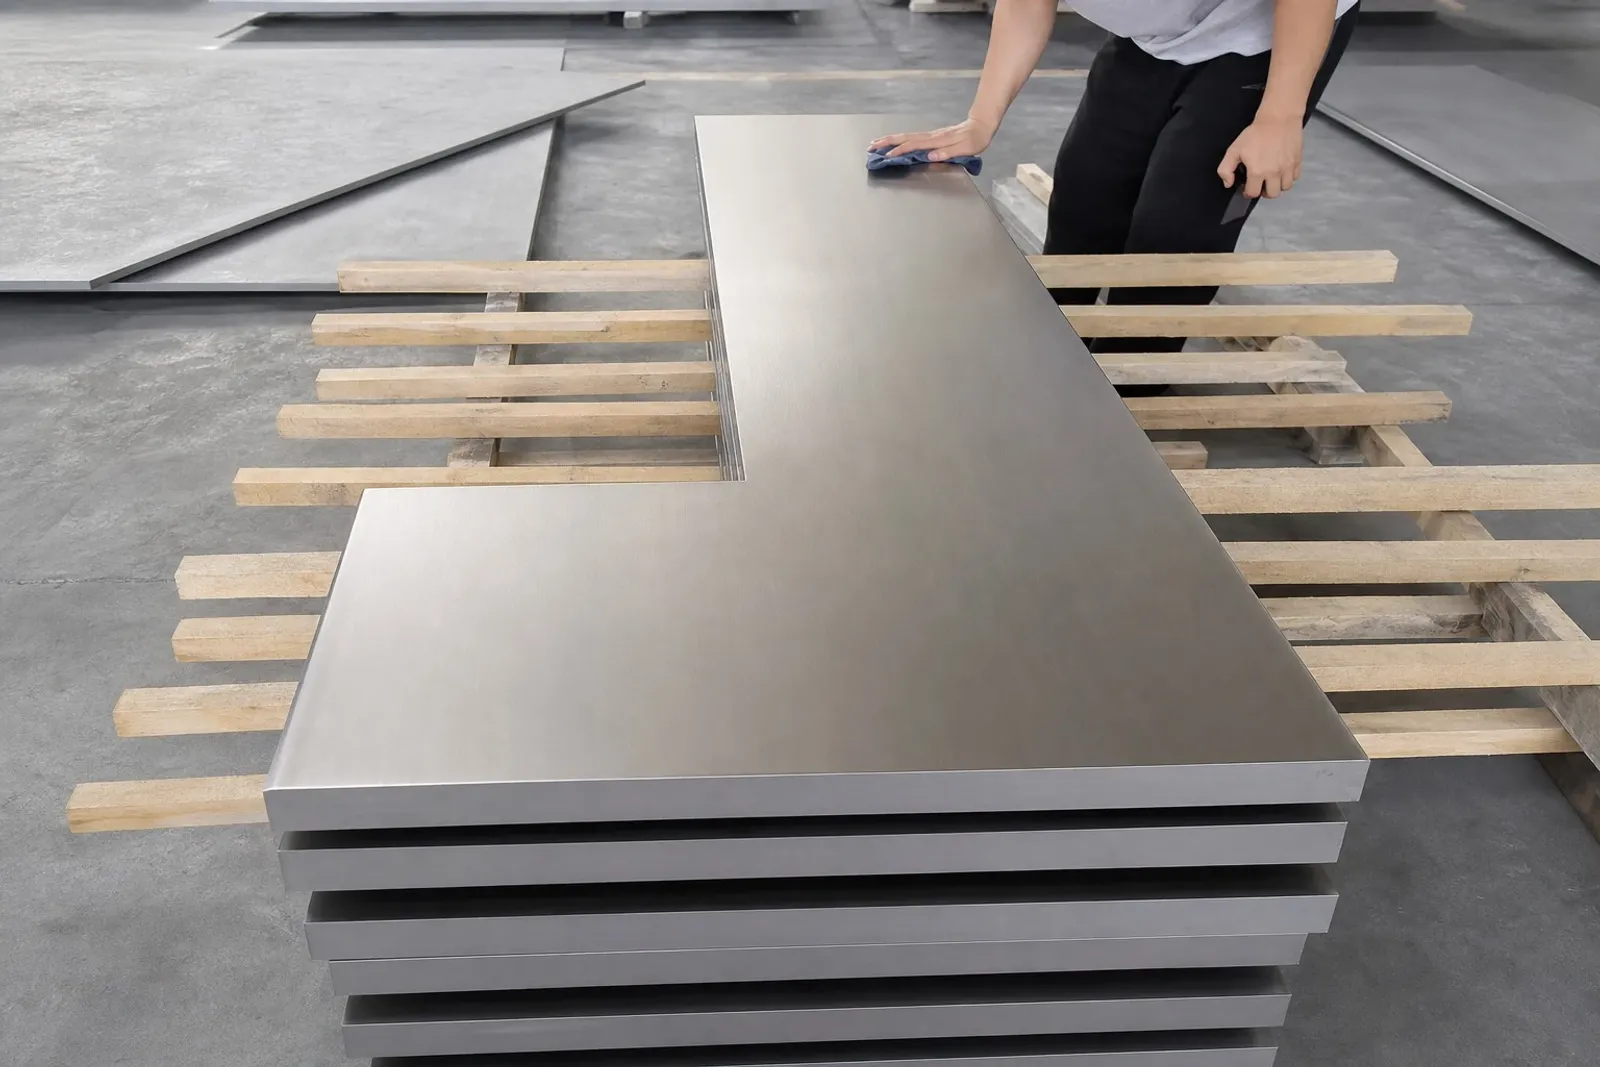
Werden unmarkierte Zuschnitte beim Rüsten zufällig um 90° gedreht, wechselt der Verzug zwischen Längsbiegung und Torsion. Durch die Bestellung von flachgeschliffenen & vorbearbeiteten Zuschnitten mit eindeutiger Markierung der Walzrichtung wird sichergestellt, dass jedes Werkstück kristallographisch identisch aufgespannt wird.
Warum CNC-Seriendrehteile & Anodisierung eine „Einzel-Schmelzencharge (Single Heat Lot)“ erfordern
Selbst bei perfekt ausgerichteter Walzrichtung führt das Mischen verschiedener Schmelzenchargen (Heat Lots) innerhalb eines Fertigungsauftrags zu gravierenden Qualitätsproblemen.
Jeder im Vakuum-Lichtbogenofen (VAR) erschmolzene Mutterblock aus Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6) oder Grade 2 (UNS R50400 / Werkstoff 3.7035 / ВТ1-0) besitzt eine eindeutige Schmelzennummer (Heat Number). Innerhalb der Normgrenzen von ASTM B265 und ASTM B348 können zwei voll normkonforme Chargen an entgegengesetzten Enden des Toleranzfeldes liegen:
- Aluminium (Al): Zulässiges Fenster von 5,50 % bis 6,75 % bei Grade 5.
- Vanadium (V): Zulässiges Fenster von 3,50 % bis 4,50 % bei Grade 5.
- Interstitielles Sauerstoffäquivalent (O, N, C, Fe): Allein der Sauerstoffgehalt darf zwischen 0,08 % (weiche Charge) und 0,20 % (hochfeste Charge) variieren.
Wird eine Bestellung über 100 kg (220 lb) aus zwei verschiedenen Lagerchargen zusammengestellt, geraten zwei Prozesse sofort aus dem Gleichgewicht:
1. Farbabweichungen beim Typ-III-Interferenzanodisieren
Titan-Anodisierung arbeitet ohne Farbstoffe; die brillanten Farben entstehen durch optische Dünnschichtinterferenz an einer transparenten Titandioxid-Deckschicht (TiO2). Wenn Bauteile über unsere Anodisier- & Glasperlenstrahl-Vorbereitung konditioniert und bei exakter Gleichspannung im Elektrolytbad anodisiert werden – beispielsweise bei 28 V für Kobaltblau oder 55 V für Gold gemäß unserer Titan-Anodisier-Farbtabelle –, hängt die Wachstumsrate der TiO2-Schicht direkt von der lokalen Legierungszusammensetzung und dem Alpha/Beta-Phasenverhältnis ab.
Besitzt Schmelze A 6,4 % Al / 0,18 % O und Schmelze B 5,7 % Al / 0,11 % O, unterscheidet sich der Materialabtrag beim Beizen sowie der elektrische Schichtwiderstand im Bad. Bei identischer Badspannung von 28,0 V und gleicher Haltezeit weicht die resultierende TiO2-Schichtdicke um 3 bis 6 nm ab. Da Interferenzfarben extrem empfindlich auf Nanometer-Änderungen reagieren, zeigen zusammenpassende Baugruppen (wie Vorder- und Rückseite eines Messergriffs oder zweiteilige CNC-Gehäuse) aus unterschiedlichen Schmelzen sofort sichtbare Farbsprünge.
2. Spanbruch- und Maßschwankungen auf CNC-Langdrehautomaten
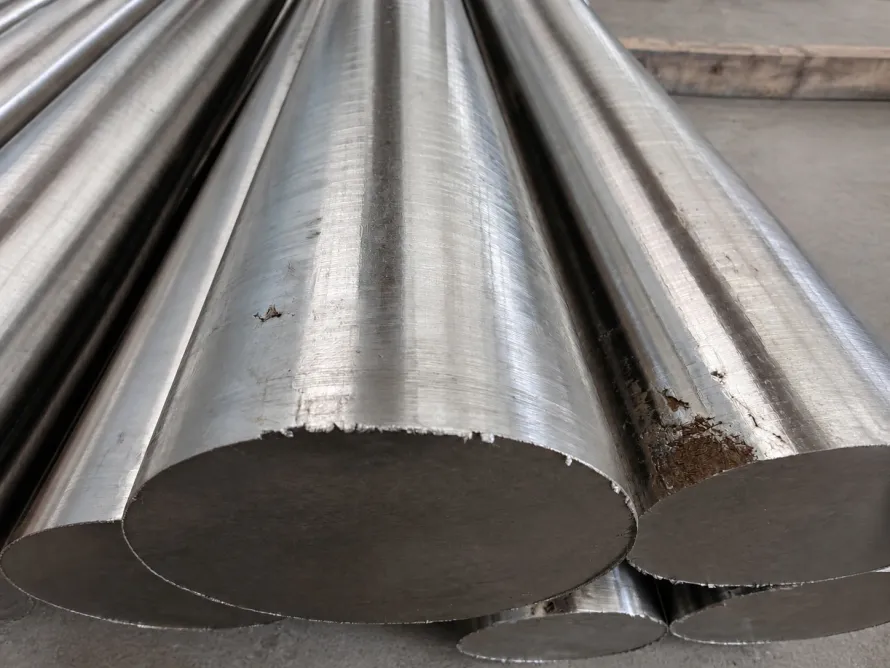
Auf hochautomatisierten CNC-Langdrehern und 5-Achs-Dreh-Fräszentren, die Stangenmaterial von 6,35–25,4 mm (0.250”–1.000”) verarbeiten, wirkt interstitieller Sauerstoff als starker Mischkristallverfestiger. Eine Charge mit 0,19 % O erzeugt höhere Schnittkräfte, höhere Schneidentemperaturen und eine stärkere radiale Werkzeugabdrängung als eine Charge mit 0,12 % O.
Jedes Mal, wenn das Stangenlademagazin mitten im Auftrag auf eine andere Schmelzencharge wechselt, wandern enge Passmaße von ±0,005 mm (±0.0002”) aus der Toleranz und der Bediener muss die Werkzeugkorrektur (Tool Offset) manuell nachstellen. Die Vorgabe Single Heat Lot fixiert die chemische Analyse über das gesamte Los.
So sichern Sie beide Anforderungen direkt bei der Bestellung ab
Bei der Beschaffung von Blechzuschnitten, geschliffenen Platten oder CNC-Stäben über unsere zertifizierten Partnerwerke (through our certified partner facilities) können Sie beide Parameter ohne bürokratischen Aufwand direkt im Anfrageprozess aktivieren:
- Technische Auswahlfelder im RFQ-Formular nutzen: Unser Online-Formular unter Angebot anfordern verfügt über direkte Engineering-Optionen für
Mark Rolling Grain Direction(Walzrichtung markieren) undSingle Heat Lot Required(Einzel-Schmelzencharge erforderlich). - Einheitliche Zuschnitt-Orientierung: Wenn Sie beispielsweise Grade 5 Zuschnitte in 3,2 × 100 × 300 mm (0.125” × 3.94” × 11.81”) mit Walzrichtungsmarkierung bestellen, wird jedes Teil einheitlich zur Hauptwalzachse ausgerichtet und beschriftet.
- Lückenlose Chargendokumentation: Jede mit
Single Heat Lot Requiredgekennzeichnete Lieferung stammt aus einem einzigen VAR-Schmelzblock und wird mit einem Material Test Certificate (MTC) with heat-lot traceability and Certificate of Conformance (CofC) ausgeliefert.
Möchten Sie Streuungen bei der Rückfederung und Farbabweichungen beim Anodisieren in Ihrer nächsten Serie ausschließen? Konfigurieren Sie hier Ihre Grade 5 oder Grade 2 Titanzuschnitte mit Walzrichtungsmarkierung und Single Heat Lot.